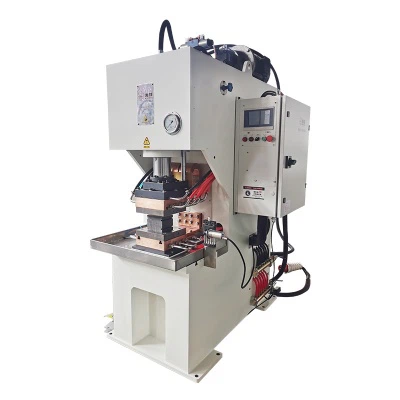
Kuparifolio joustavat virtakiskotvalmistetaan tyypillisesti leikkaamalla ohuita kuparikalvoja mittoihin, pinoamalla ja kohdistamalla tarvittava määrä kerroksia, puhdistamalla liimauspinnat ja sijoittamalla molemmat päät tarkoitukseen valmistettuun työkaluun. Tämän jälkeen käytetään hallittua lämpöä ja painetta kalvokerrosten yhdistämiseksi kompakteihin päätepäihin, kun taas keskiosa pysyy sitoutumattomana ja joustavana.
Kuumennuksen jälkeen liimattu alue jäähdytetään normaalisti paineen alaisena ennen kuin virtakisko poistetaan trimmaamista, lävistystä, pintakäsittelyä ja tarkastusta varten. Lopputulos ei riipu pelkästään lämpötilasta, vaan kalvon kunnon, liimausalueen, paineen jakautumisen, kuumennusajan, työkalujen tasaisuuden ja jäähdytyskestävyyden yhdistetystä ohjauksesta.
Jokaiselle joustavalle kiskolle ei ole olemassa yhtä hitsausaikataulua. Kahdellekymmenelle 0,10 mm:n kalvokerrokselle kehitettyä prosessia ei voida automaattisesti levittää kymmeneen kerrokseen 0,20 mm:n kalvoa, vaikka pinon kokonaispaksuus olisi sama.


Mikä on kuparifolio joustava virtakisko?
Joustava kuparifoliovirtakisko on virtaa kuljettava komponentti, joka on valmistettu useista kerroksista ohutta kuparikalvoa. Molemmat päät on yhdistetty suhteellisen jäykiksi päätealueiksi, kun taas keskiosa pysyy laminoituna ja joustavana.
Tämä yhdistelmä mahdollistaa sen, että virtakisko johtaa suurta virtaa:
- Tärinä laitteen käytön aikana;
- Lämpölaajeneminen ja supistuminen;
- Asennustoleranssit;
- Liikkuminen yhdistettyjen komponenttien välillä;
- Asennuksen aiheuttama mekaaninen rasitus;
- Pieni kohdistusvirhe sähköliittimien välillä.
Joustavia kuparikiskoja käytetään yleisesti sähköajoneuvojen akuissa, energian varastointijärjestelmissä, kojeistoissa, muuntajissa, virranjakelukaapeissa, latauslaitteissa ja muissa suurvirtasähkökokoonpanoissa.
Liimatut päät voidaan tämän jälkeen stanssata, porata, pinnoittaa tai liittää muihin johtimiin. Kiinnittämättömän keskiosan on säilytettävä tuotepiirustuksessa määritetty tehokas joustava pituus.
Miksi yhden kiinteän kuparitangon sijasta käytetään useita ohuita kalvoja?
Kiinteä kuparitanko voi kuljettaa virtaa tehokkaasti, mutta se ei voi helposti absorboida tärinää tai suhteellista liikettä komponenttien välillä. Saman johdinpaksuuden jakaminen useisiin ohuisiin kerroksiin lisää joustavuutta haluttuun suuntaan.
Irrallisia kalvokerroksia ei kuitenkaan voida luotettavasti pultata tai asentaa muodostamatta vakaita liitosalueita. Kuparifolion diffuusiohitsausta käytetään päiden lujittamiseen, jotta ne voidaan työstää ja liittää samalla kun säilytetään kerrosrakenne keskellä.
Miksi diffuusiohitsausta käytetään laminoiduissa kuparikalvoissa?
Diffuusiohitsaus on solid-state-liitosprosessi, jossa lämpö ja paine tuovat valmistetut metallipinnat riittävän läheiseen kosketukseen, jotta sidos muodostuu rajapintojen yli. Klassisessa diffuusioliimauksessa ei tarvita täytemetallia, ja pinnan kunto, tasaisuus, lämpötila, paine ja aika ovat kaikki tärkeitä prosessimuuttujia. Tämä yleinen periaate on kuvattu myös TWI:n julkaisemassa diffuusioliitosta koskevassa teknisessä ohjeessa.
Joustovirtakiskoteollisuudessa termejä "kuparikalvodiffuusiohitsaus" ja "korkeapolymeeridiffuusiohitsaus" käytetään usein sähköisesti lämmitetyistä, paineavusteisista prosessista, jossa käytetään grafiittityökaluja. Tätä tuotantomenetelmää ei pitäisi automaattisesti pitää identtisenä pitkäjaksoisen tyhjiöuunidiffuusioliitoksen kanssa. Lämmitysmenetelmä, ilmapiiri, sykliaika ja käyttöliittymän käyttäytyminen voivat vaihdella.
Ostajien kannalta tärkein kysymys ei siis ole prosessin nimi, vaan se, pystyykö se jatkuvasti tuottamaan vaaditun:
- Liimattu alue;
- Valmiin terminaalin paksuus;
- Mekaaninen lujuus;
- Yhteinen vastustuskyky;
- Mitattoleranssi;
- Pinnan kunto;
- Toistettavuus erästä toiseen.
Ylimääräistä täytemetallia ei tavallisesti tarvita
Tavallisissa monikerroksisissa kuparikalvokiskoissa kalvon päät voidaan yleensä yhdistää ilman juotos- tai juotostäyteainetta. Tämä auttaa välttämään täytemateriaalia, jolla on erilaiset sähköiset, mekaaniset tai termiset ominaisuudet.
Kun kuparimateriaalia, pinnan esikäsittelyä, työkaluja ja hitsausaikataulua valvotaan oikein, prosessi voi tuottaa kompaktin liittimen, jolla on alhainen ja toistettava liitosvastus määritellyissä testiolosuhteissa.
Joustava keskus on säilytetty
Tavoitteena ei ole liittää koko virtakiskoa. Vain suunnitellut päätealueet sijoitetaan päälämmitys- ja painevyöhykkeelle. Keskiosa pysyy sitomattomana, jotta valmis komponentti voi vaimentaa tärinää ja asennusliikettä.
Jos lämmitetty alue ulottuu liian pitkälle keskelle, tehollinen joustava pituus voi pienentyä. Työkalujen mittojen ja työkappaleen sijoituksen on siksi noudatettava kiskopiirustusta visuaalisen arvioinnin sijaan.
Kuparifoliolla joustava virtakiskodiffuusiohitsausprosessi
Vaikka koneen kokoonpanot vaihtelevat, tyypillinen joustava kuparifoliovirtakisko kulkee kuuden päävaiheen läpi.
1. Vahvista kalvon ja valmiin virtakiskon tekniset tiedot
Prosessin kehittäminen alkaa tuotteesta, ei koneesta. Valmistajan tulee vahvistaa seuraavat tiedot ennen työkalun valintaa tai hitsausaikataulun laatimista:
- Kuparilaatu ja materiaalin kunto;
- Yksittäisen kalvon paksuus;
- Foliokerrosten lukumäärä;
- Folion leveys;
- Pinon kokonaispaksuus;
- Tuotteen kokonaispituus;
- Liimauspituus ja -leveys molemmissa päissä;
- Vaadittu liittimen paksuus hitsauksen jälkeen;
- Reikien sijainti ja työstövaatimukset;
- pinnoitus- tai pintakäsittelyvaatimukset;
- Mekaaniset ja sähköiset hyväksymiskriteerit.
Kaksi pinoa, joilla on sama kokonaispaksuus, voivat käyttäytyä eri tavalla. Esimerkiksi kaksikymmentä kerrosta 0,10 mm:n kalvoa sisältää enemmän rajapintoja kuin kymmenen kerrosta 0,20 mm:n kalvoa. Ne voivat erota pinnan kunnosta, kerrosten välisestä kosketuksesta, kuumenemiskäyttäytymisestä ja liukukestävyydestä puristuksen aikana.
Tarvittava valmiin liittimen paksuus on myös tärkeä. Se vaikuttaa työkalun välykseen, puristuksen hallintaan ja materiaalin muodonmuutoksen hyväksyttävään määrään.
2. Leikkaa, kohdista ja puhdista kuparikalvot
Kalvot leikataan määrättyyn pituuteen ja asetetaan vaadittuun kerrosjärjestykseen. Päät tulee kohdistaa toistettavaan referenssiin, jotta koko kohdealue peittyy lämmityksen ja puristuksen aikana.
Ennen pinoamista käyttäjän tulee tarkistaa:
- Pituuden vaihtelu;
- Reunapurseet;
- Rypyt tai taitokset;
- Pinnan naarmut;
- Öljy tai jalostusjäännökset;
- Näkyvää hapettumista;
- Hiukkaset kerrosten välillä;
- Väärä folion suuntaus.
Kirkkaan näköinen pinta ei välttämättä ole puhdas liimauspinta. Öljyt, sormenjäljet, pöly ja ohuet oksidikalvot voivat silti häiritä kerrosten välistä kosketusta.
Valitun puhdistusmenetelmän tulee olla yhteensopiva kalvon paksuuden ja tuotantovaatimusten kanssa. Aggressiivinen mekaaninen käsittely voi muuttaa ohutta kalvoa tai aiheuttaa mittamuutoksia. Puhdistuksen jälkeen kalvot tulee pitää kuivina, suojattuna kontaminaatiolta ja ladata työkaluihin valvotun ajan kuluessa.
3. Pinoa ja aseta kalvot työkaluihin
Valmistettu foliopino asetetaan grafiittityökaluun tai muuhun sovelluskohtaiseen lämmitys- ja kiinnityskokoonpanoon. Mekaanisten pysäyttimien tai paikannusominaisuuksien tulisi ohjata tuotteen asentoa, liimauksen pituutta ja kalvon kohdistusta.
Asetuksen tulee varmistaa, että:
- Koko terminaalialue sijaitsee tehokkaan lämmitysvyöhykkeen sisällä;
- Ylä- ja alatyökalupinnat ovat yhdensuuntaiset;
- Foliopino on tuettu ilman ryppyjä;
- Kerrosten väliin ei jää vieraita aineita;
- Liimaamaton joustava osa jää pääsidosvyöhykkeen ulkopuolelle;
- Työkappale ei voi liukua merkittävästi puristuksen aikana.
Leveille kiskoille tai suurille liimausalueille työkalujen tasaisuus ja paineen jakautuminen voivat olla tärkeämpiä kuin pelkkä koneen ilmoitetun voiman lisääminen. Korkea sylinteri- tai hydraulilukema ei takaa, että paine saavuttaa tasaisesti kaikki foliopinon osat.
Kuluneet, halkeilevat tai epätasaiset grafiittipinnat voivat luoda alueita, joissa on riittämätön paine, epävakaa sähkökontakti tai epätasainen lämmönjako.
4. Käytä säädeltyä lämpöä ja painetta
Asennuksen jälkeen kone käyttää painetta kuparikalvokerrosten välisten rakojen pienentämiseksi ja pinon vakauttamiseksi. Lämpöä tuodaan sitten koneen rakenteen mukaan. Monissa joustavissa virtakiskojärjestelmissä käytetään sähkövastuslämmitystä ja grafiittityökaluja lämmön siirtämiseen kohdealueelle.
Lämpötilaa, painetta ja aikaa on käsiteltävä vuorovaikutteisena prosessiikkunana.
Riittämätön lämpö tai pitoaika saattaa jättää jotkin liitännät epätäydellisesti sidottuiksi. Liiallinen kuumennus voi lisätä hapettumista, värimuutoksia, työkalujen kulutusta tai terminaalin muodonmuutoksia. Samalla tavalla riittämätön paine voi johtaa delaminaatioon, kun taas liiallinen tai huonosti hallittu paine voi aiheuttaa kalvon ekstruusiota tai väärän viimeistelyn paksuuden.
Tehokkaaseen lämmitysaikatauluun voivat vaikuttaa:
- Folion paksuus ja kerrosten lukumäärä;
- Kuparilaatu ja materiaalin kunto;
- Liimauksen pituus ja leveys;
- Kuumennettu kokonaismassa;
- Työkalujen mitat;
- Grafiitin kunto;
- Lämmitysnopeus;
- Käytetty voima ja todellinen kosketusalue;
- Vaadittu päätepakkaus;
- Jäähdytysolosuhteet.
Tästä syystä toisesta koneesta tai toisesta virtakiskosta otettua lämpötila-arvoa ei tule käyttää automaattisena tuotantoasetuksena.
HAIFEI-näytekokeiden aikana alkuperäinen prosessiaikataulu kehitetään asiakkaan todellisen kalvopinon, liimausmittojen, työkalujen kosketuspinnan ja valmiiden liittimien vaatimusten perusteella. Sitten koetulokset tarkistetaan ennen kuin tuotantoparametrit vahvistetaan.
5. Jäähdytä liimattu pää paineen alaisena
Kun lämmitysvaihe päättyy, työkappaletta ei välttämättä tarvitse vapauttaa välittömästi. Hallitun paineen ylläpitäminen alkujäähdytysvaiheen aikana auttaa vakauttamaan liittimen muotoa ja vähentämään kerrosten välistä joustavuutta.
Paineen alainen jäähdytys voi tukea:
- Tasaisempi liittimen paksuus;
- Vähentynyt foliopinon liike;
- Parempi mittavakaus;
- Pienempi vääristymisriski purkamisen aikana;
- Enemmän toistettavia tuloksia syklien välillä.
Myös jäähdytysjärjestelmä vaikuttaa jatkuvaan tuotantoon. Jos jäähdytysveden lämpötila tai virtaus muuttuu koneen toiminnan aikana, myöhempien jaksojen lämpökäynnistysolosuhteet voivat poiketa ensimmäisen näytteen vastaavista.
Manufacturers should therefore record relevant cooling conditions during process validation, particularly when the production target requires repeated welding over an extended shift.
6. Irrota, viimeistele ja tarkasta virtakisko
Kun liitin on jäähtynyt riittävästi, osa poistetaan työkalusta. Piirustuksen ja tuotantosuunnitelman mukaan myöhemmät toiminnot voivat sisältää:
- Reunojen leikkaus;
- Asennusreikien lävistys tai poraus;
- Purseenpoisto;
- Kiillotus;
- Pintojen puhdistus;
- Nikkeli folio kiinnitys;
- Tina- tai nikkelöinti;
- Eristys asennus;
- Mittatarkastus;
- Mekaaninen ja sähköinen testaus.
Hitsaus ja jälkikäsittely tulee käsitellä yhdistettyinä, mutta erillisinä tuotantovaiheina. Diffuusiohitsauskone ei suorita automaattisesti lävistystä, pinnoitusta tai eristystä, ellei näitä prosesseja ole sisällytetty räätälöityyn tuotantokennoon.
Tärkeimmät tekijät, jotka vaikuttavat kuparifolion diffuusiohitsauksen laatuun
Kuparifolion hitsauksen laatua ohjaa koko prosessi eikä yksi otsikkoparametri.
| Prosessitekijä | Mahdollinen tulos, jos sitä ei valvota | Mitä tarkistaa ensin |
|---|---|---|
| Folion pinnan kunto | Paikallinen delaminaatio tai vaihteleva lujuus | Öljy, hapettuminen, hiukkaset ja varastointi puhdistuksen jälkeen |
| Folion kohdistus | Epätasaiset reunat tai epätäydellinen liimaus | Leikkaustoleranssi ja pinoamisohje |
| Lämmityslämpötila ja -aika | Alisidonta, hapettuminen tai liiallinen muodonmuutos | Lämmityksen tasaisuus, nopeus ja pitoaika |
| Paineen jakautuminen | Toinen puoli kiinnittyy ja toinen erottuu | Työkalun yhdensuuntaisuus, työkappaleen sijainti ja kosketuspinta |
| Grafiittityökalujen kunto | Paikallinen lämmön tai paineen vaihtelu | Tasaisuus, kuluminen, halkeilu ja pintajäämät |
| Valmis-paksuuden säätö | Liitin on liian paksu, liian ohut tai epäjohdonmukainen | Työkalun välys, puristus ja pinon toleranssi |
| Jäähdytysolosuhteet | Mitta- tai erämuutos | Veden lämpötila, virtaus ja tuotantoväli |
| Saapuva kuparikonsistenssi | Prosessin tulokset vaihtelevat erien välillä | Materiaaliluokka, kovuus ja kalvon paksuustoleranssi |
Miksi koneen paine ei yksin selitä tulosta
Kone voi näyttää sylinterin painetta, hydraulipainetta tai kokonaisvoimaa, mutta kalvoliitännät reagoivat paineeseen, joka jakautuu todelliselle liimausalueelle.
Sama konevoima, joka kohdistetaan kahdelle eri sidosalueelle, ei luo samaa rajapintatilaa. Työkalujen taipuma, kohdistusvirhe ja paikallinen kuluminen voivat edelleen muuttaa paineen jakautumista.
Kun näyte on sidottu toiselta puolelta, mutta irtoaa toiselta puolelta, koneen paineen lisäämisen ei pitäisi olla ensimmäinen automaattinen vastaus. Työkalujen yhdensuuntaisuus, grafiitin kunto, kalvon kohdistus ja työkappaleen asento on tarkastettava ensin.
Miksi tuotantoparametrit on lukittava validoinnin jälkeen
Kun hyväksyttävä näyte on tuotettu, hyväksytty prosessi on dokumentoitava. Tietue voi sisältää:
Koneohjelman numero;
- Lämmitysvaiheet ja kesto;
- Käytetty voima- tai paineasetus;
- Työkalujen tunnistaminen;
- Jäähdytysaika;
- Kupari materiaali ja erä;
- Valmiin terminaalin mitat;
- Tarkastustulokset;
- Kuljettaja ja valmistuspäivämäärä.
Parametrien hallinta auttaa erottamaan koneongelman materiaalin, työkalujen, valmistelun tai lastauksen muutoksista.
Yleisiä vikoja ja mitä kannattaa tarkistaa ensin
| Havaittu ongelma | Mahdolliset syyt | Ensimmäiset tarkastukset |
|---|---|---|
| Kalvokerrokset erottuvat hitsauksen jälkeen | Saastuminen, riittämätön lämpö, riittämätön paine tai lyhyt pitoaika | Pinnan esikäsittely ja todellinen lämmitystila |
| Toinen puoli sitoutuu ja toinen ei | Epätasainen paine, kallistettu työkalu tai epäkeskokuormitus | Työkalun yhdensuuntaisuus ja työkappaleen asento |
| Liiallista pinnan värjäytymistä | Liiallinen kuumuus, pitkäaikainen altistus tai epävakaa jäähdytys | Lämmitysohjelma ja jäähdytysjakso |
| Liittimen paksuus on epäjohdonmukainen | Kalvon kohdistusvirhe, pinon vaihtelu tai epätasainen puristus | Saapuva kalvo, pinoamismenetelmä ja työkalut |
| Liimattu reuna halkeilee lävistyksen aikana | Jäännösjännitys, virheellinen muotin välys tai riittämätön tuki | Lävistysprosessi ja terminaalituki |
| Tulokset vaihtelevat tuotantoerien välillä | Materiaali-, työkalu-, jäähdytys- tai lastausolosuhteet ovat muuttuneet | Tuotantoasiakirjat ja saapuvat tarkastukset |
Kun vika ilmenee, vain yhtä muuttujaa tulisi muuttaa kerrallaan, jos se on mahdollista. Samanaikaisesti nouseva lämpötila, paine ja pitoaika voivat tuottaa erilaisen näköisen näytteen, mutta se tekee todellisen syyn tunnistamisen vaikeaksi.
Onko diffuusiohitsaus oikea prosessi jokaiselle kupariliitokselle?
Mikään liitosmenetelmä ei ole ihanteellinen jokaiseen johdinmalliin. Valinnassa tulee noudattaa sauman geometriaa, materiaaliyhdistelmää, sähkövaatimuksia, tuotantomäärää ja hyväksyttävää lämpövaikutusaluetta.
| Liittymismenetelmä | Tyypillinen soveltuvuus | Tärkeimmät valintanäkökohdat |
|---|---|---|
| Diffuusiohitsaus | Monikerroksiset kuparikalvot, joissa on laajat, yhtenäiset päätealueet | Liimausalue, kerrosten lukumäärä, työkalut, lämmön ja paineen tasaisuus |
| Ultraäänihitsaus | Paikalliset kalvo-, kaapeli- ja liittimet | Hitsausalue, sonotrode pääsy, kalvon paksuus ja tärinävaste |
| Vastushitsaus | Paikalliset täplät tai tietyt lantioliitosrakenteet | Virtatie, elektrodien pääsy ja hitsauspisteen vaatimukset |
| Juottaminen | Saumat, joissa täyteaine on hyväksyttävää | Täyteaineen valinta, sauman välys, lämmitys ja jäämien hallinta |
| Laserhitsaus | Käytettävissä olevat paikalliset saumat tai kielekkeet | Heijastus, läpäisy, sovitus ja lämmön keskittyminen |
Diffuusiohitsaus on erityisen arvioinnin arvoinen, kun tuote sisältää useita ohuita kalvoja ja vaatii kompakteja liitosalueita säilyttäen samalla joustavuuden päiden välillä. Erilainen prosessi voi olla sopivampi, kun liitos on erittäin paikallinen, vaikea puristaa tai suunniteltu toisen materiaaliyhdistelmän ympärille.
Kuparifolion diffuusiohitsauskoneen valinta
Konevalinnan tulee perustua suurimman ja vaativimman hyväksytyn työkappaleen mukaan eikä vain muuntajan tehoon tai yleiseen tuotteen enimmäisleveyteen.
Toimittajan tulee arvioida seuraavat asiat:
Vaadittu liimausalue
Liittimen pituus ja leveys määräävät kosketuspinnan, jonka on saatava riittävän tasainen lämpö ja paine. Leveä liitin voi vaatia erilaisen työkalun ja voiman järjestelyn kuin kapea liitin, jolla on sama kuparin kokonaispaksuus.
Suurin foliopino
Arvioinnin tulee sisältää yksittäisen kalvon paksuus, kerrosten lukumäärä ja pinon kokonaispaksuus. Nämä arvot vaikuttavat kerrosten väliseen kosketukseen, kuumennuskäyttäytymiseen ja työkalun välykseen.
Valmis terminaalin paksuus
Jos piirustuksessa on määritelty kapea paksuustoleranssi, järjestelmän on tarjottava toistettava puristus ja vakaa pysäytys- tai asennonsäätö. Pelkkä konevoima ei voi taata lopullista mittaa.
Tuotantokapasiteetti
Ostajan tulee ilmoittaa päivittäinen määrä ja vaadittu jaksoaika. Toimittaja voi sitten arvioida:
- Manuaalinen tai automaattinen lastaus;
- Yhden tai useamman aseman työkalut;
- Jäähdytyskapasiteetti;
- Parametrien tallennus;
- Operaattorin osallistuminen;
- Materiaalinkäsittely;
- Integrointi trimmaus- tai lävistyslaitteistoon.
Apuohjelmat ja asennusehdot
Ehdotuksessa tulee yksilöidä vaaditut:
- Virtalähde;
- Jäähdytysvesi- tai jäähdytyskapasiteetti;
- Paineilma, jos sellainen on;
- Lattiatila;
- Koneen säätiö;
- Tuuletus tai poisto;
- Lataus ja huolto pääsy.
Laatu- ja jäljitettävyysvaatimukset
Autoteollisuudessa, energian varastoinnissa tai muussa kontrolloidussa tuotannossa ostajat saattavat tarvita reseptien hallintaa, salasanalla suojattuja parametreja, syklien laskentaa, hälytystietueita tai tietojen vientiä.
Vaadittu lämmitysteho, painejärjestelmä ja työkalujen mitat tulee arvioida todellisen kalvopinon ja liimausalueen perusteella ennen kuin valitsetkuparin diffuusiohitsauskone.
FAQ
K: Voiko useita kuparifoliokerroksia diffuusiohitsata?
V: Kyllä. Monikerroksisia kuparifoliopinoja voidaan yhdistää liittimien päistä kontrolloidun lämmön ja paineen avulla. Prosessiaikataulu on laadittava yksittäisen kalvon paksuuden, kerrosten lukumäärän, liimausalueen, kuparin kunnon ja vaaditun valmiin paksuuden mukaan.
K: Onko koko joustava virtakisko kiinteä?
V: Ei. Tyypillisessä joustavassa virtakiskossa vain liitinalueet on liimattu. Keskus pysyy laminoituna ja joustavana, joten se kestää tärinää, lämpöliikettä ja kokoonpanotoleransseja.
K: Tarvitaanko täytemetallia kuparifolion diffuusiohitsaukseen?
V: Täytemetallia ei yleensä tarvita, kun liitetään yhteensopivia paljaan kuparifolion kerroksia. Erilaiset materiaalit, päällystetyt kalvot tai erikoistuoterakenteet tulee arvioida erikseen, koska ne voivat vaatia erilaisen rajapinnan suunnittelun tai liitosprosessin.
K: Mitä lämpötilaa vaaditaan kuparifolion diffuusiohitsaukseen?
V: Jokaiselle virtakiskolle ei ole luotettavaa yleislämpötilaa. Tarvittava asetus riippuu kuparimateriaalista, kalvon paksuudesta, kerrosten lukumäärästä, liimausmitoista, kuumennusmenetelmästä, työkaluista, paineesta ja sykliajasta.
Lämpötilalukemaa tulee myös tulkita sen mukaan, missä ja miten se mitataan. Koneen lähtöasetukset ja todellinen lämpötila kalvoliitännöissä eivät välttämättä ole identtisiä.
K: Miksi kuparikalvokerrokset erottuvat hitsauksen jälkeen?
A: Common causes include surface contamination, insufficient or uneven heating, inadequate pressure distribution, short holding time, foil misalignment and worn tooling. Delaminaatiopaikan sijainti voi auttaa tunnistamaan syyn. Yhteen reunaan keskittynyt erottelu viittaa usein kohti sijoittelua tai työkalujen yhdensuuntaisuutta eikä koneen kapasiteetin yleistä puutetta.
K: Voidaanko kuparifoliota ja nikkelilevyä yhdistää samassa prosessissa?
V: Tällainen rakenne voidaan arvioida, mutta sitä ei pidä rinnastaa kupari-kupari-sidokseen. Nikkelin paksuus, sijainti, pinnan kunto, sidosalue ja vaadittu sähköinen tai mekaaninen suorituskyky voivat muuttaa prosessiikkunaa. Fyysinen näytetestaus on suositeltavaa ennen laitteen valintaa.
K: Kuinka valitsen oikean koneen koon?
V: Anna toimittajalle suurin kalvon leveys, kerrosten lukumäärä, liitospinta-ala, valmis paksuus, tuotantotavoite ja laatuvaatimukset. Tämän jälkeen koneen lämmitysteho, käyttövoima, työkalujen mitat, jäähdytysteho ja automaatio tulee arvioida sen sijaan, että se valitaan pelkän nimellistehon perusteella.
Pyydä kuparikalvonäytehitsauskoe
Oikeaa konetta ja prosessia ei voida varmistaa pelkästään kuparin kokonaispaksuuden perusteella.
Lähetä Haifeille kuparifoliotietosi, kerrosten lukumäärä, liittimen mitat, valmis paksuus, tuotepiirustus ja tuotantotavoitteesi. Insinöörimme voivat tarkistaa liitoksen suunnittelun, valmistella sovelluskohtaiset työkalut ja järjestää näytehitsauskokeen ennen koneen konfiguroinnin suosittelemista.
Pyydä kuparikalvonäytehitsaustestiä