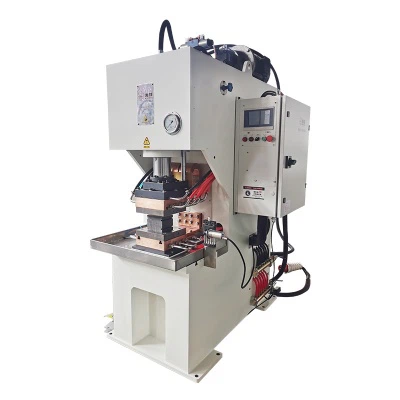
Suuria poikkileikkaukseltaan{0}}kuparisia virtakiskoja käytetään laajalti sähkönjakelujärjestelmissä, uusiutuvan energian varastointijärjestelmissä, sähköajoneuvojen akuissa ja raskaissa-teollisuuden laitteissa. Ensisijaisina virtaa{3}}johtavina komponentteina niiden hitsauksen laatu määrää suoraan sähkönjohtavuuden vakauden, mekaanisen eheyden ja pitkän{4}}käyttöturvallisuuden.
Kun käytät apolymeerin diffuusiohitsauskoneSuurien kuparikiskojen hitsauksessa valmistajat kohtaavat usein haasteita, kuten epätäydellinen paikallinen liimaus, reunojen yhteensulautumisen puute ja epätasaiset sisäiset rakenteet. Nämä ongelmat johtuvat pääasiassa kuparin korkeasta lämmönjohtavuudesta, suurista poikki-leikkausmitoista ja epätasaisesta paineen jakautumisesta hitsausprosessin aikana.
Tämä opas keskittyy päätavoitteeseen saavuttaa yhtenäinen, koko{0}}alueen liimaus suurissa kuparikisoissa. Siinä hahmotellaan käytännöllisiä, toteuttamisvalmiita-strategioita, jotka kattavat valmistelun, parametrien optimoinnin, prosessin säädöt, laitteiden huollon ja laadunvalvonnan. Sisältö on suunniteltu auttamaan insinöörejä, tuotantojohtajia ja hankintatiimejä tekemään tietoisia päätöksiä valittaessa ja käyttäessäändiffuusiohitsauskone.


1. Esi-hitsauksen valmistelu: perustan rakentaminen tasaiselle liimaukselle
Diffuusiohitsauksessa valmisteluvaiheet määräävät suurelta osin saavutettavan liitoslaadun. Suurille kuparikiskoille pinnan kunto, kiinnitystarkkuus ja esilämmitysstrategia vaikuttavat merkittävästi lämmönsiirtotehokkuuteen ja atomidiffuusioon.
1.1 Pinnan tarkka esikäsittely diffuusioesteiden poistamiseksi
Kupari muodostaa helposti oksidikalvoja altistuessaan ilmalle. Nämä oksidikerrokset toimivat diffuusioesteinä ja ovat yksi johtavista heikon sidoksen ja epätäydellisen fuusion syistä. Siksi pinnan standardoitu esikäsittely on välttämätöntä ennen hitsausta.
Yleisiä ja tehokkaita valmistusmenetelmiä ovat:
- Mekaaninen hionta käyttämällä hienoja hiomahihnoja tai kiillotuslaikkoja oksidikerrosten poistamiseksi epäjalometallin puhdistamiseksi
- Kemiallinen puhdistus miedoilla happoliuoksilla oksidijäämien poistamiseksi
- Pyyhi vedettömällä alkoholilla rasvan ja hienojen hiukkasten poistamiseksi
- Välitön kiristys valmistuksen jälkeen estämään uudelleen{0}}hapettuminen
Teollisessa käytännössä pinnan karheutta suositellaan tyypillisesti välillä Ra 0,8–1,6 μm, mikä tarjoaa optimaalisen tasapainon intiimin kontaktin ja tehokkaan diffuusion välillä.
1.2 Oikeiden kiinnikkeiden valitseminen tasaisen asennon ja paineen varmistamiseksi
Paksujen kuparikiskojen riittämätön kiinnitystasaisuus tai epätasainen paineen jakautuminen johtavat usein heikoksi reunojen kiinnittymiseen. Tämä on yleinen perussyy reunan ei--fuusiovirheille.
Suositeltuja kiinnitysominaisuuksia ovat:
- Suuri rakenteellinen jäykkyys minimoi muodonmuutoksen paineen alaisena
- Säädettävät asentomekanismit erikokoisille virtakiskoille
- Pinnan tasaisuus säädetty ±0,02 mm:n tarkkuudella
- Monipisteinen synkronoitu painejakauma
Energian varastointikiskosovelluksissa monipistepainekiinnikkeet voivat tyypillisesti ylläpitää paineen vaihtelua ±3 prosentin sisällä, mikä parantaa merkittävästi liimauksen yhtenäisyyttä.
1.3 Kuparisten virtakiskojen esilämmitys lämpöhäviön vähentämiseksi
Kuparin lämmönjohtavuus on noin 390–400 W/(m·K), mikä on paljon korkeampi kuin useimpien rakenneterästen. Tämän seurauksena lämpö haihtuu nopeasti hitsauksen aikana, mikä voi johtaa riittämättömään sisälämpötilaan.
Esilämmitys vähentää lämpötilagradientteja ja vakauttaa hitsausprosessia.
Suositellut esilämmitysparametrit:
- Esilämmityslämpötila: 150-350 astetta
- Esilämmityksen kesto: 10-30 minuuttia paksuudesta riippuen
- Esilämmitysmenetelmä: Uunin esilämmitys tai integroidut koneen esilämmitysmoduulit
Asianmukainen esilämmitys voi parantaa lämpötilan tasaisuutta noin 20–35 %, mikä vähentää merkittävästi reunojen ei--sulamisvirheitä.
2. Ydinparametrien optimointi: kriittisten muuttujien hallinta
Diffuusiohitsaus perustuu lämpötilan, paineen ja ajan yhteisvaikutuksiin atomidiffuusiota rajapintojen poikki. Nämä kolme parametria muodostavat perustan tasaiselle sidokselle.
2.1 Monivyöhyke{1}}lämpötilansäätö varmistaa tasaisen lämmön tunkeutumisen
Kuparikiskoille, jotka ovat paksumpia kuin10 mm, yksi-vyöhykelämmitys ei useinkaan riitä ylläpitämään tasaisia sisälämpötiloja. Usean vyöhykkeen lämpötilansäätöjärjestelmiä suositellaan.
Tyypillinen lämmitysjakso sisältää:
Esilämmitysvaihe
Lämpötilaa nostetaan vähitellen n60%–70%tavoitetasosta. Tämä vähentää lämpöshokkia ja minimoi muodonmuutosriskit.
Lämmitysvaihe
Lämpötila jatkaa nousuaan hallittua ramppiprofiilia pitkin, kunnes se saavuttaa diffuusiohitsausalueen:
- Kuparin diffuusiohitsauslämpötila:600-850 astetta
- Suositeltu lämpötilan tarkkuus:±5 asteen sisällä
Holding Stage
Lämpötila pidetään vakaana, mikä mahdollistaa sisäisen lämpötilan tasaamisen ja helpottaa atomidiffuusiota.
Monivyöhykkeen synkroninen lämmitys voi vähentää sisäisen lämpötilan vaihtelua±10 asteen sisällä, mikä on välttämätöntä yhtenäisen fuusion saavuttamiseksi koko käyttöliittymässä.
2.2 Gradienttipainesovellus yhtenäistä liitäntäkosketinta varten
Paineella on ratkaiseva rooli pintarakojen poistamisessa ja diffuusiotehokkuuden parantamisessa. Suurille kuparikiskoille vaiheittainen paineen käyttö on tehokkaampaa kuin täyden paineen kohdistaminen välittömästi.
Tyypillisiä painevaiheita ovat:
| Vaihe | Painealue | Tarkoitus |
|---|---|---|
| Alkukiinnitys | 5-10 MPa | Poista välit |
| Lämmitysvaihe | 10-20 MPa | Lisää kosketusaluetta |
| Holding Stage | 20-40 MPa | Edistää diffuusiota |
Jos paine on liian alhainen, diffuusio pysyy epätäydellisenä. Liiallinen paine voi toisaalta aiheuttaa muodonmuutoksia tai materiaalin ekstruusiota. Siksipaineen stabiilisuuden tulisi mieluiten pysyä ±1 %:n sisällä, joka on korkealaatuisten{0}}diffuusiohitsauslaitteiden avainspesifikaatio.
2.3 Pitoajan optimointi täydellisen sisäisen diffuusion varmistamiseksi
Atomidiffuusio on ajasta{0}}riippuvainen, eli pitoajan on vastattava materiaalin paksuutta.
Tyypilliset pitoajan viittaukset:
| Kiskon paksuus | Suositeltu pitoaika |
|---|---|
| 5-10 mm | 20-40 minuuttia |
| 10-20 mm | 40-70 minuuttia |
| 20-30 mm | 70-120 minuuttia |
Liian pitkät pitoajat voivat johtaa jyvien kasvuun ja heikentäviin mekaanisiin ominaisuuksiin. Koehitsausta suositellaan parametrien hienosäätämiseen-.
3. Prosessin säädöt: paikallisten epä-yhtenäisten fuusio-ongelmien ratkaiseminen
Jopa optimoiduilla parametreilla{0}}hitsausprosessin hienosäätö voi parantaa merkittävästi liimauksen laatua.
3.1 Suojakaasuapu hapettumisen vähentämiseksi
Kupari hapettuu nopeasti korkeissa lämpötiloissa. Oksidin muodostuminen heikentää diffuusiotehokkuutta ja sidosten laatua. Suojakaasun lisääminen auttaa minimoimaan hapettumista.
Yleisiä suojakaasuja ovat:
- Argon (Ar): Eniten käytetty
- Typpi (N2): Taloudellinen vaihtoehto
- Vetyä{0}}sisältävät seokset: Käytetään tehokkaisiin-sovelluksiin
Suojakaasuympäristöt voivat vähentää hapettumisnopeutta noin60%–80%, käyttöliittymän puhtauden parantaminen.
3.2 Optimoitu lämmitysjärjestely tasapainoista lämmönjakoa varten
Väärä lämmittimen sijoitus aiheuttaa usein epätasaisia lämpötilaprofiileja suurissa virtakiskoissa.
Suositeltuja käytäntöjä ovat:
- Moni-vyöhyke riippumaton lämmityksen ohjaus
- Symmetrinen lämmitinjärjestely
- Synkronoitu tehonsäätö
Nämä toimenpiteet vähentävät merkittävästi paikallista ylikuumenemista tai riittämätöntä lämmitystä.
3.3 Hallittu jäähdytys sisäisten vikojen estämiseksi
Nopea jäähtyminen voi aiheuttaa jäännösjännitystä ja mikrorakennevirheitä.
Suositeltavat jäähdytysstrategiat:
- Anna luonnollisen jäähdytyksen hitsauksen jälkeen
- Ylläpidä suojakaasun virtausta jäähdytyksen aikana
- Vältä pakkojäähdytysmenetelmiä
Hallittu jäähdytys voi vähentää jäännösrasitustasoja yli30%, parantaa{0}}pitkän aikavälin luotettavuutta.
4. Laitteen kalibrointi ja huolto: vakaan toiminnan varmistaminen
Edes edistyneet hitsausprosessit eivät pysty kompensoimaan epävakaita laiteolosuhteita. Säännöllinen huolto takaa tasaisen hitsaustuloksen.
4.1 Lämpötila- ja painejärjestelmien säännöllinen kalibrointi
Lämpötilan säätimet ja paineanturit voivat ajautua ajan myötä.
Suositellut kalibrointivälit:
- Lämpötilan säätöjärjestelmä: Jokainen3-6 kuukautta
- Paineanturit: Jokainen6 kuukautta
- Lämmityselementit: Säännöllinen tarkastus ja vaihto, kun ne ovat kuluneet
Tarkat ohjausjärjestelmät varmistavat toistettavan hitsaustehon.
4.2 Elektrodien ja kiinnikkeiden ylläpito luotettavaa kosketusta varten
Hapettuneet tai kuluneet komponentit lisäävät kosketusvastusta ja häiritsevät paineen jakautumista.
Huoltotoimenpiteitä ovat:
- Oksidikertymien poistaminen
- Kuluneiden pintojen kunnostus
- Kiinnikkeen tasaisuus tarkistetaan säännöllisesti
Nämä käytännöt voivat vähentää kosketusvastuksen vaihteluita noin20%–40%.
4.3 Kaasu- ja eristysjärjestelmien tarkastus
Kaasuvuoto ja vaurioitunut eristys lisäävät lämpöhäviöitä ja vähentävät tehokkuutta.
Rutiinitarkastuksiin tulee kuulua:
- Kaasulinjan tiivisteen eheys
- Eristysmateriaalin kunto
- Kammion tiivistyskyky
Tehokas eristys voi vähentää energiankulutusta10%–25%.
5. Toimintastandardit ja laaduntarkastus: viimeinen suoja
Yhdenmukainen toiminta ja tiukat tarkastusprotokollat takaavat vakaan tuotannon laadun.
5.1 Standardoidut toimintatavat inhimillisten virheiden vähentämiseksi
Kuljettajan asiantuntemus vaikuttaa suoraan hitsauksen laatuun. Vakiokäyttömenettelyt (SOP) auttavat ylläpitämään johdonmukaisuutta.
Tyypillisiä SOP-elementtejä ovat:
- Hitsausta edeltävän tarkastuksen-tarkistuslista
- Normaali kiinnitysjärjestys
- Parametrien asetusohjeet
- Lähetä{0}}hitsausdokumentaatio
Hyvin{0}}koulutetut käyttäjät voivat vähentää prosessien vaihtelua enemmän kuin30%.
5.2 Erän yhtenäisyyden kattava laaduntestaus
Ennen täysimittaista tuotantoa -koehitsaus ja validointi on erittäin suositeltavaa.
Yleisiä tarkastusmenetelmiä ovat:
- Silmämääräinen tasaisuuden tarkastus
- Ultraäänitestaus (UT) sisäisten vikojen varalta
- Radiografinen testaus (RT) rakenteellista arviointia varten
- Leikkauslujuustesti mekaanista validointia varten
Korkean{0}}luotettavuuden sähköjärjestelmissäsidoslujuuden tulee tyypillisesti olla 80–95 % perusmateriaalin lujuudesta, mikä tekee tästä kriittisen laadun vertailuarvon.
6. Oikean diffuusiohitsauslaitteen valinta suurille kuparikiskoille
Yrityksille, jotka suunnittelevat investoimista diffuusiohitsauslaitteisiin, pelkkään hintaan keskittyminen johtaa usein{0}}pitkän aikavälin tehottomuuteen. Suorituskyky ja prosessin vakaus ovat ratkaisevampia tekijöitä.
6.1 Tärkeimmät arvioitavat tekniset tiedot
Suositeltavat tiedot varusteita valittaessa:
| Parametri | Suositeltu alue |
|---|---|
| Lämpötilan tarkkuus | ±5 asteen sisällä |
| Painetarkkuus | ±1 %:n sisällä |
| Lämmitysalueiden lukumäärä | Suurempi tai yhtä suuri kuin 3 vyöhykettä |
| Suurin painekapasiteetti | Suurempi tai yhtä suuri kuin 40 MPa |
| Ohjausjärjestelmä | Ohjelmoitavat profiilit |
Nämä parametrit vaikuttavat suoraan kykyyn hitsata suuria kuparikiskoja luotettavasti.
6.2 Joustavuuden ja tulevan laajentumiskyvyn arviointi
Energian varastoinnin ja sähköautojen valmistuksen kaltaiset teollisuudenalat vaativat usein mukauttamista uusiin tuotespesifikaatioihin.
Keskeisiä huomioita ovat:
- Yhteensopivuus eri kokoisten virtakiskojen kanssa
- Laajennettavuus automaatiomoduuleille
- Tiedon kirjaus- ja jäljitettävyystoiminnot
Skaalautuvilla ominaisuuksilla varustetut laitteet auttavat vähentämään tulevia päivityskustannuksia.
6.3 Toimittajan valitseminen, jolla on vahva tekninen tuki
Diffuusiohitsaussovelluksiin pelkkä laitteisto ei riitä. Tekninen tuki on yhtä tärkeää.
Suositellut toimittajan ominaisuudet:
- Kyky ohjata hitsausprosessia
- Koehitsauspalvelujen saatavuus
- Pitkäaikainen{0}}huoltotuki
- Todistetut teollisuuden sovellustapaukset
Nämä tekijät määräävät usein laitteen todellisen käyttöiän arvon.
FAQ
K: Mikä on yleisin ongelma suurten kuparikiskojen diffuusiohitsauksessa?
V: Yleisin ongelma on epätäydellinen sulaminen paikallisilla tai reuna-alueilla, mikä johtuu yleensä epätasaisesta lämpötilan jakautumisesta tai riittämättömästä paineesta.
K: Mikä kuparikiskojen paksuus sopii diffuusiohitsaukseen?
V: Diffuusiohitsaus soveltuu tyypillisesti kuparikiskoille alkaen5-30 mm, kanssa10-25 mmon yleisin valikoima.
K: Kuinka voit määrittää, onko kuparikiskon diffuusiohitsaus hyväksyttävä?
V: Pätevä hitsi yleensä saavuttaa80%–95%perusmateriaalin lujuuden ja läpäisee -tuhoamattoman testin ilman sisäisiä vikoja.
K: Mitkä ovat tärkeimmät parametrit diffuusiohitsauskonetta valittaessa?
V: Lämpötilan tarkkuus, paineen vakaus ja monivyöhykelämmityskyky ovat kriittisimmät tekniset parametrit.
K: Tarvitaanko suojakaasua kuparikiskodiffuusiohitsaukseen?
V: Vaikka suojakaasu ei aina ole pakollista, se vähentää merkittävästi hapettumista ja parantaa hitsin yhtenäisyyttä.
Johtopäätös: yhtenäinen fuusio vaatii systemaattista lähestymistapaa
Tasaisen liitoksen saavuttaminen suurikokoisessa kuparikiskodiffuusiohitsauksessa ei riipu yhdestä parametrista. Sen sijaan se edellyttää materiaalien, prosessien, laitteiden ja toimintakurin koordinoitua optimointia.
Pinnan valmistelusta parametrien hallintaan, laitteiden huollosta laaduntarkastukseen, jokainen vaihe vaikuttaa lopulliseen liimauskykyyn. Valmistajat, jotka käyttävät suuria poikkileikkaukseltaan-kuparikiskoja, valitse adiffuusiohitsauskoneTarkka lämpötilan säätö, moni-vyöhykelämmitys ja vakaa paineenhallinta-yhdistettynä standardisoituihin hitsausmenetelmiin-voi parantaa merkittävästi yhtenäisyyttä ja{3}}pitkän aikavälin luotettavuutta.
Huolellisen parametrien hallinnan ja jatkuvan prosessin tarkentamisen avulla yhtenäisestä koko{0}}aluefuusiosta tulee saavutettavissa oleva ja toistettava tulos, joka tukee vakaata voimansiirtoa ja luotettavaa suorituskykyä vaativissa sähkö- ja energiajärjestelmissä.