Johdanto
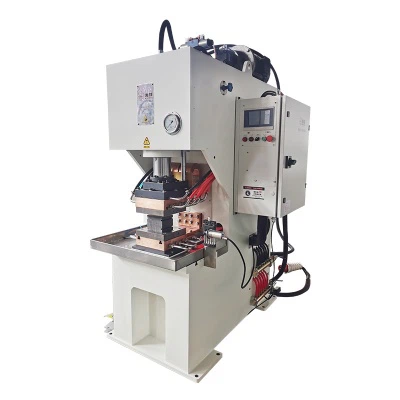
Teollisessa valmistuksessa,Energiavarastohitsaajatkäytetään laajalti metallien hitsauksessa niiden korkean hyötysuhteen ja{0}}energiaa säästävien ominaisuuksien vuoksi. Niiden mekaaniset ominaisuudet (kuten elektrodin paine, purkausaika, elektrodimateriaali ja voimansiirtojärjestelmä) vaikuttavat suoraan hitsin laatuun ja tuotannon tehokkuuteen. Tämä artikkeli keskittyy energiavarastohitsaajien mekaanisiin ydinominaisuuksiin ja analysoi niiden erityisiä vaikutuksia hitsausprosessiin.
I. Elektrodin paine: hitsauslujuuden avaintekijä
Energy Storage Weldersin elektrodipaine vaatii dynaamista säätöä materiaalin paksuuden, kovuuden ja hitsausvaatimusten perusteella.
- Riittämätön paine: Elektrodit eivät pysty täysin romahtamaan ulokkeita, mikä johtaa riittämättömään kosketuspintaan hitsauksissa, mikä aiheuttaa helposti virheellistä hitsausta tai roiskeita. Esimerkiksi hitsattaessa ruostumatonta terästä riittämättömällä paineella ulkonemat eivät välttämättä sula kokonaan, mikä heikentää merkittävästi hitsin lujuutta.
- Liiallinen paine: Ulokkeet romahtavat ennenaikaisesti, mikä vähentää virrantiheyttä ja lämpöpitoisuutta, mikä johtaa lopulta riittämättömään hitsauslujuuteen. Esimerkiksi ohuita alumiinilevyjä hitsattaessa liiallinen paine voi tunkeutua suoraan työkappaleeseen ja vahingoittaa hitsausrakennetta.
- Dynaaminen säätö: Pneumaattisten tai servokäyttöjärjestelmien avulla monivaiheinen paineensäätö (kuten esi-paine-, pääpaine- ja huoltovaiheet) voi tasapainottaa materiaalin muodonmuutoksia ja hitsausliitostarpeita, mikä parantaa hitsauksen yhtenäisyyttä.
II. Purkausaika: Tarkka energian vapautumisen hallinta
Energian varastointihitsaajat vapauttavat välittömästi suurta energiaa kondensaattorin energian varastoinnin kautta. Purkausajat vaihtelevat tyypillisesti välillä 0,001-0,02 sekuntia.
- Liian lyhyt kesto: Liian nopea energian vapautuminen voi estää täydellisen projektion sulamisen, mikä johtaa riittämättömään hitsaussaumaukseen. Esimerkiksi paksuja levyjä hitsattaessa lyhyet purkausajat eivät pääse tunkeutumaan materiaaliin, jolloin muodostuu helposti paikallisia heikkoja sidoksia.
- Liian pitkä kesto: Laajennettu lämmön diffuusioalue lämmittää liikaa materiaalia hitsin ympärillä, mikä lisää muodonmuutosriskiä. Esimerkiksi hitsattaessa tarkkuuselektroniikkakomponentteja liian pitkät purkausajat voivat aiheuttaa alustan värjäytymistä tai toimintavaurioita.
- Optimointistrategia: Säädä purkausaika materiaalin lämmönjohtavuuden mukaan. Korkean lämmönjohtavuuden materiaalit (kuten kupari, alumiini) vaativat lyhyempiä purkausaikoja, kun taas alhaisen lämmönjohtavuuden omaavia materiaaleja (kuten ruostumaton teräs) voidaan pidentää sopivasti lämmön keskittymisen varmistamiseksi hitsausalueella.
III. Elektrodien materiaalit ja rakenne: Johtavuuden ja kulumiskestävyyden tasapainottaminen
Energiaa varastoivien hitsaajien elektrodit vaativat sekä korkean johtavuuden että kulutuskestävyyden tavallisilla materiaaleilla, kuten kuparilejeeringeillä, kromisirkoniumkuparilla jne.
- Johtavuus: Korkean johtavuuden materiaalit (kuten hopea-kupariseokset) voivat vähentää resistiivistä lämpöhäviötä ja parantaa energian käyttöä. Esimerkiksi hitsattaessa erittäin johtavia materiaaleja (kuten puhdasta kuparia) hopea-kuparielektrodien käyttö voi vähentää roiskeriskiä.
- Kulutuskestävyys: Toistuva hitsaus kuluttaa elektrodipintoja, mikä lisää kosketusvastusta. Esimerkiksi hitsattaessa lujaa-terästä, kromisirkoniumkuparielektrodien kulutuskestävyys on parempi kuin tavallisilla kuparielektrodeilla, mikä pidentää käyttöikää.
- Rakennesuunnittelu: Elektrodin kärkien muotojen (kuten kartiomaisen, pallomaisen) on vastattava työkappaleen ulkoneman kokoa tasaisen paineen jakautumisen varmistamiseksi. Esimerkiksi hitsattaessa mikro-ulokkeita käyttämällä pienen kaarevuussäteen elektrodien kärkiä voidaan välttää jännityksen keskittyminen.
IV. Pneumaattinen voimansiirtojärjestelmä: Vakauden ja johdonmukaisuuden varmistaminen
Energiavarastohitsaajat käyttävät enimmäkseen pneumaattisia voimansiirtojärjestelmiä, jotka ohjaavat elektrodien painetta sylintereiden läpi.
- Paineen pysyvyys: Ilmanpaineen vaihtelut aiheuttavat elektrodien paineen poikkeamia, mikä vaikuttaa hitsin laatuun. Esimerkiksi kun ilmanlähteen paine on riittämätön, elektrodit eivät voi kohdistaa asetettua painetta ja hitsit ovat alttiita halkeilemaan.
- Vastenopeus: Pneumaattisten järjestelmien nopea reagointikyky voi lyhentää hitsausjaksoja. Esimerkiksi automatisoiduilla tuotantolinjoilla pneumaattiset energiavarastohitsaajat voivat suorittaa korkeataajuisia hitsauksia- kymmeniä kertoja minuutissa, mikä parantaa tuotannon tehokkuutta.
- Huoltovaatimukset: Ilmapiirin tiivistys ja suodattimen puhtaus vaikuttavat suoraan järjestelmän vakauteen. Ilmanpaineputkien vuotojen säännöllisellä tarkastuksella voidaan välttää paineen poikkeavuuksien aiheuttamat hitsausvirheet.
Johtopäätös
Mekaaniset ominaisuudetEnergiavarastohitsaajatovat hitsauksen laadun keskeinen tae, mikä edellyttää perusteellista elektrodin paineen, purkausajan, materiaalin valinnan ja siirtojärjestelmän vakauden huomioon ottamista. Tieteellisen parametrien säädön ja optimoidun laitekonfiguraation avulla voidaan paitsi parantaa hitsin lujuutta ja tasaisuutta, myös energiankulutusta ja ylläpitokustannuksia voidaan vähentää. Yrityksille, jotka harjoittavat-tarkkaa valmistusta, näiden mekaanisten ominaisuuksien syvällinen ymmärtäminen ja tarkka hallinta on keskeinen askel tehokkaan ja vakaan hitsauksen saavuttamisessa.