Johdanto
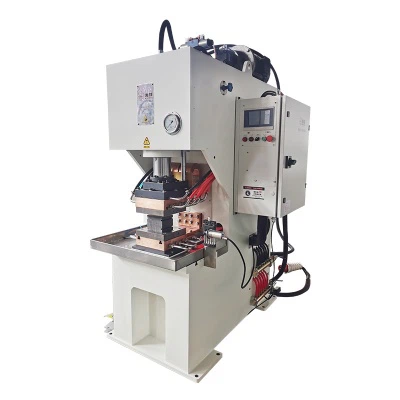
Vuonna 2022 uusi energiaajoneuvojen valmistaja paransi akun kielekkeen hitsauksen tehokkuutta 40 % päivittämällä kondensaattoripankkimoduulinsakapasitanssipurkaushitsausjärjestelmä. Samaan aikaan ilmailualan yritys saavutti 1,8 kertaa korkeamman titaaniseoshitsauksen lujuuden käyttämällä kehittynyttä elektroditekniikkaa. Nämä menestykset osoittavat, että kilpailuetukapasitanssipurkaushitsauspiilee sen ainutlaatuisessa järjestelmäarkkitehtuurissa ja teknisissä ominaisuuksissa. Kehittyneenä laitteena, joka integroi korkean-energisen pulssipurkauksen (hetkelliset virrat jopa 150 kA) ja tarkan prosessiohjauksen (aikatarkkuus ±0,1 ms), sen tekniset ominaisuudet ja rakenteellinen koostumus vaikuttavat suoraan hitsauksen laatuun ja tuotannon tehokkuuteen. Tämä artikkeli sisältää perusteellisen-analyysin viidestä ydinmoduulista ja kuudesta keskeisestä teknisestä ominaisuudesta.kapasitanssipurkaushitsausjärjestelmät.
1. Kapasitanssipurkaushitsauksen järjestelmäarkkitehtuuri
1.1 Energian varastointiyksikkö: Kondensaattoripankkien teknologinen ydin
"sydän" akapasitanssipurkaushitsauskone koostuu monikerroksisista kalvokondensaattoripankeista, joiden tekniset parametrit määräävät suoraan suorituskyvyn:
| Parametri | Teollinen standardi | Sotilaallinen standardi |
|---|---|---|
| Kapasiteettialue | 10-500mF | 50-1000mF |
| Latausjännite | 400-2000VDC | 600-3500VDC |
| Energiatiheys | 1,5-3,0 kJ/kg | 3,5–5,8 kJ/kg |
| Cycle Life | 500 000 sykliä | 1 000 000 sykliä |
Akkujen valmistaja saavutti 99 %:n energian vapautumisen 0,2 ms:ssa käyttämällä matriisikondensaattoriasettelua (32 ryhmää rinnakkain), mikä nosti hitsausnopeuden 120 pisteeseen minuutissa.
1.2 Energian vapautusjärjestelmä: Tarkkuussiirto IGBT:stä elektrodiin
Kolmivaiheinen{0}}energiansiirtopolku:
Latausmoduuli → Kondensaattoripankin energian varastointi → IGBT-kytkimen ohjaus → Muuntajan virran lisäys → Elektrodin kärjen vapautus
Pääkomponenttien tekniset parametrit:
| Komponentti | Huippuvirta | Vastausaika | Ohjauksen tarkkuus |
|---|---|---|---|
| IGBT-moduuli | 50-200kA | 0.1–0.5μs | ±0.5% |
| Hitsausmuuntaja | 200-800kA | <1ms | - |
| Elektrodijärjestelmä | 150-300kA/mm² | 0,5-2 ms | ±0,01 mm |
2. Kuusi tärkeintä teknologista ominaisuutta
2,1 millisekunnin-tason tarkkuusenergian vapautus
Aaltomuodon ohjaustekniikan vertailu:
| Valvontamenetelmä | Aaltomuodon tyyppi | Ajan tarkkuus | Sovellusskenaario |
|---|---|---|---|
| Yksi pulssi | Suorakulmainen | ±0,1 ms | Metallien yleinen hitsaus |
| Moni-pulssi | Astui | ±0,05 ms | Erilaisten materiaalien hitsaus |
| Mukautuva pulssi | Älykäs | ±0,02 ms | Tarkkuuselektroniikka |
3C-yritys saavutti 99,99 %:n tuoton 0,1 mm:n ultra-ohuille metalliseoslevyille käyttämällä kaksois-pulssitekniikkaa (esipulssi + pääpulssi).
2.2 Modulaarinen skaalautuva rakenne
Standardoidut rajapinnat ydinmoduuleille:
| Moduulin nimi | Liitäntätyyppi | Vaihtoaika | Laajennusmahdollisuus |
|---|---|---|---|
| Kondensaattoripankki | Korkea{0}}pikajännite-liitäntä | <15 minutes | Tukee 32 rinnakkaista ryhmää |
| Elektrodin varsi | Laipan sijoitus | <5 minutes | 360 asteen kulman säätö |
| Ohjausyksikkö | Kuituoptinen viestintä | Hot{0}}vaihdettava | I/O-laajennustuki |
Raskaan teollisuuden yritys vaihtoi 500 mF:n kondensaattorimoduulit nopeasti 10-minuutissa ohut-levystä (1 mm) paksulevyhitsaukseen (8 mm).
3. Yhteistyöinnovaatiot ydinkomponenteissa
3.1 Älykäs ohjausjärjestelmä: Hitsauksen aivot
Moni-parametrisuljetun-silmukan ohjausmalli:
Materiaalin tunnistaminen → Parametrien itse-viritys → Reaaliaikainen-palaute → Dynaaminen kompensointi
Sotilastason{0}}varusteparametrit:
| Ohjausulottuvuus | Näytteenottotaajuus | Säätötarkkuus | Vastausnopeus |
|---|---|---|---|
| Nykyinen ohjaus | 100kHz | ±0.5% | <10μs |
| Paineensäätö | 5kHz | ±5N | <5ms |
| Lämpötilan valvonta | 1kHz | ±1 astetta | Reaaliaikainen- |
3.2 Tehokas jäähdytysjärjestelmä: vakaan toiminnan varmistaminen
Kaksijaksoiset{0}}jäähdytysarkkitehtuurin parametrit:
| Jäähdytysmenetelmä | Virtausnopeus | Painehäviö | Lämmönvaihdon tehokkuus |
|---|---|---|---|
| Vesijäähdytys | 8-15l/min | <0.2MPa | >85% |
| Ilmajäähdytys | 10-20m³/min | <500Pa | >70% |
| Vaiheenvaihtomateriaali | - | - | Piilevä lämpö 200kJ/kg |
4. Teknologinen aukko vs. perinteiset pistehitsaajat
4.1 Energiankäytön tehokkuuden vertailu
| Ilmaisin | Kapasitanssipurkaushitsauskone | AC-pistehitsauskone | Parantaminen |
|---|---|---|---|
| Tehotekijä | 0.95–0.99 | 0.6–0.7 | 40%↑ |
| Yhden pisteen energia | 0,5-3,0 kJ | 8-15kJ | 70%↓ |
| Verkkovaikutus | <10% | 30–50% | 80%↓ |
4.2 Hitsauksen laatuindikaattorin vertailu
| Parametri | Kapasitanssipurkaushitsauskone | Perinteinen pistehitsauskone |
|---|---|---|
| Nugget johdonmukaisuus | CV pienempi tai yhtä suuri kuin 3 % | CV suurempi tai yhtä suuri kuin 8 % |
| Lämpö{0}}vaikutusalue | 0,1-0,3 mm | 0,5-1,2 mm |
| Pinnan hapettuminen | <5% | 15–30% |
Johtopäätös
Johtava tehoakkujen valmistaja saavutti yli 5 miljoonaa hitsausta vuodessa konetta kohden modulaarisilla päivityksilläkapasitanssipurkaushitsausjärjestelmät. Tarkkuuselektroniikkayritys vähensi vikojen määrän 10 ppm:ään mukautuvan ohjaustekniikan avulla. Tiedot osoittavat, että innovaatiotkapasitanssipurkaushitsauskomponentit voivat parantaa yleistä tehokkuutta yli 50 %. Piikarbidin teholaitteiden ja nestemäisten metallien elektrodien kypsymisen myötä seuraavan sukupolvenkapasitanssipurkaushitsaussaavuttaa mikrosekunnin-tason vasteen (<10μs), AI self-learning control, and >30 %:n energian talteenotto-aloittaa uuden tarkkuusvalmistuksen aikakauden.