Johdanto
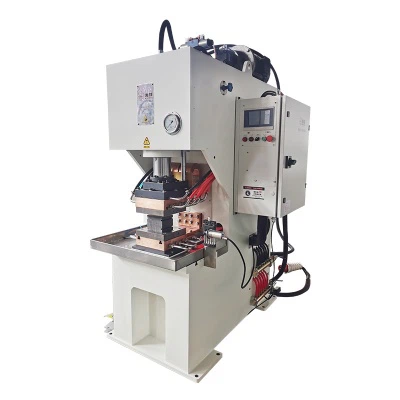
Metallinjalostusteollisuudessa,keskitaajuiset pistehitsaajatNiitä käytetään laajalti autoteollisuudessa, kodinkoneiden valmistuksessa, ilmailussa ja muilla aloilla niiden korkean tehokkuuden, vakauden ja tarkkuuden vuoksi. Niiden sovelluksissa projektiohitsaus on keskeinen menetelmä, jonka prosessiparametrien asettaminen vaikuttaa suoraan hitsauksen laatuun ja tuotannon tehokkuuteen. Tässä artikkelissa käsitellään projektiohitsauksen kriittisiä parametrejakeskitaajuiset pistehitsaajatja tarjoaa optimointiehdotuksia.
1. Yleiskatsaus projektiohitsausparametreihin
Tärkeimmät parametrit projektiohitsauksessakeskitaajuiset pistehitsaajatsisältävät hitsausvirran, hitsausajan, elektrodin paineen, elektrodin muodon ja koon, esipaineajan, jäähdytysajan, raon kompensoinnin ja ympäristötekijät, kuten lämpötilan ja kosteuden. Nämä parametrit liittyvät toisiinsa ja vaikuttavat yhdessä hitsausprosessin vakauteen ja hitsiliitoksen laatuun.
2. Avainparametrien yksityiskohtainen analyysi
- Hitsausvirta: Ensisijaisena lämmönlähteenä hitsausvirta määrittää lämmöntuoton hitsauskohdassa. Sopiva virta varmistaa ulokkeen nopean sulamisen muodostaen vahvan liitoksen. Liiallinen virta voi aiheuttaa ylikuumenemista, roiskeita tai läpipalamista, kun taas riittämätön virta voi johtaa epätäydelliseen sulamiseen ja huonoon hitsin laatuun.
- Hitsausaika: Tämä parametri ohjaa lämmityksen kestoa, mikä vaikuttaa sulatusasteeseen ja laatuun. Liian pitkä aika voi johtaa ylikuumenemiseen ja liitoksen vaurioitumiseen, kun taas liian lyhyt aika voi estää oikean sulamisen, mikä heikentää lujuutta.
- Elektrodin paine: Oikea paine varmistaa tiiviin kontaktin ulokkeen ja työkappaleen välillä, mikä helpottaa lämmönsiirtoa ja sulamista. Se auttaa myös hallitsemaan roiskeita. Liiallinen paine voi kuitenkin luistaa projektion ennenaikaisesti, ja riittämätön paine voi aiheuttaa huonon kosketuksen ja vikoja.
- Elektrodin muoto ja koko: Elektrodin rakenne vaikuttaa lämmön jakautumiseen ja kosketusten laatuun. Oikean elektrodin valinta projektion ominaisuuksien perusteella edistää tasaista kuumenemista ja parantaa hitsin sakeutta.
- Esi-paine- ja jäähdytysaika: Esipaineaika vähentää kosketusvastusta varmistamalla täyden kosketuksen ennen hitsausta, kun taas jäähdytysaika mahdollistaa hitsin jähmettymisen kunnolla, mikä estää muodonmuutoksia.
- Aukon kompensointi: Parametrien säätäminen elektrodin ja työkappaleen välisten rakojen kompensoimiseksi ylläpitää hitsin laatua.
- Ympäristöolosuhteet: Lämpötila ja kosteus voivat vaikuttaa prosessin vakauteen; optimaalisissa olosuhteissa toimiminen minimoi vikoja.
3. Optimointisuositukset
Parhaiden projektiohitsaustulosten saavuttamiseksi käyttäjien tulee optimoida parametrit tiettyjen tehtävien ja materiaalien perusteella. Kokeilu ja käytännön kokemus ovat välttämättömiä ihanteellisten asetusten määrittämisessä. Säännöllinen huoltopistehitsaajavarmistaa tasaisen suorituskyvyn ja parantaa sekä laatua että tuottavuutta.
Yhteenvetona voidaan todeta, että projisointihitsauksen parametrien järkevä asetus on ratkaisevan tärkeää laadun ja tehokkuuden kannalta. Ymmärtämällä parametrien vuorovaikutuksia ja räätälöimällä ne erityistarpeisiin, yritykset voivat maksimoida keskitaajuisten pistehitsauslaitteiden hyödyt ja luoda lisää arvoa.