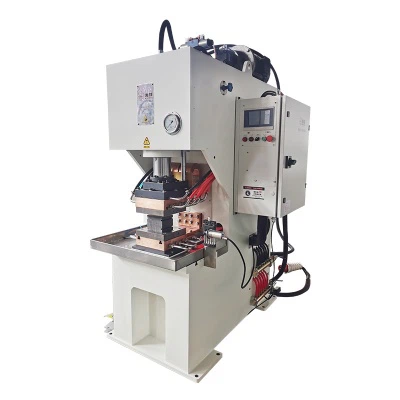
Nopeasti laajenevilla uusien energiaajoneuvojen akkumoduuleiden, aurinkosähköenergian varastointijärjestelmien ja ultra{0}}suurijännitevoimansiirron aloillaPolymeeridiffuusiohitsaus(kutsutaan tässä yhteydessä usein yksinkertaisesti diffuusiohitsaukseksi) on tullut kriittinen teknologia molekyylitason{0}}sidosten saavuttamiseksi joustavissa kupari- ja alumiinifoliokiskoissa. Tässä prosessissa käytetään korkeaa lämpötilaa ja painetta atomien välisen diffuusion edistämiseen, jolloin muodostuu liitoksia, joilla on erittäin pieni sähkövastus ja korkea mekaaninen lujuus.


Kuitenkin "fuusion puute" (LOF)-jossa hitsausrajapinta ei ole tarpeeksi liimattu-on yleinen tekninen pullonkaula monille valmistajille. Tämä vika ei ainoastaan lisää liittimen vastusta ja lämmöntuotantoa, vaan voi myös johtaa häiriöihin tärinän vaikutuksesta, mikä voi aiheuttaa vakavia sähköjärjestelmän onnettomuuksia. Tässä artikkelissa on -syvä analyysi LOF:n syistä ja määrällisiä, käytännöllisiä optimointistrategioita.
Syvällinen analyysi-: miksi diffuusiohitsauksesi kärsii "fuusion puutteesta"?
Diffuusiohitsauksen ydin perustuu lämpöenergiaan ja mekaaniseen paineeseen kahden pinnan saattamiseksi atomien vetovoiman alueelle. Fuusion puute ilmenee tyypillisesti, kun "energian syöttö" tai "fyysinen kosketus" hitsausprosessin aikana ei saavuta kriittistä kynnystä.
1. Energiansyötön epätasapaino: lämpötilan ja ajan "heikoin lenkki".
Hitsauslämpötila on atomidiffuusiota ohjaava päätekijä. Yleensä diffuusiohitsauksen lämpötila on asetettava välille 0,5 - 0,8 kertaa perusmateriaalin absoluuttinen sulamispiste ($T_m$) (kelvineinä). Jos lämpötila on asetettu liian alhaiseksi, atomin kineettinen energia ei riitä voittamaan rajapinnan energiaesteen.
Lisäksi lämmönjohtavuusviive on suurin syy LOF:iin paksuissa työkappaleissa. Esimerkiksi hitsattaessa paksua virtakiskoa, joka koostuu 100 kerroksesta 0,1 mm kuparikalvoa, liian lyhyt hitsausaika saattaa tunkeutua vain ulompiin kerroksiin. Tämä johtaa siihen, että ydinalue ei saavuta vaadittua lämpötilaa, mikä on klassinen skenaario "ylikypsennetty ulkona, huonosti kypsennetty sisältä".
2. Fyysiset esteet: Oksidikalvojen näkymättömät seinät ja koneistustarkkuus
Vaikka diffuusiohitsaus ilmaympäristössä, käyttämällä ainutlaatuista lämmitysmenetelmää, estää voimakasta hapettumista, materiaalin pinnalla olevilla oksidikalvoilla (kuten $Al_2O_3$ alumiinifoliolla) on erittäin korkeat sulamispisteet. Jos paine ei ole riittävä murskaamaan tätä kalvoa korkeissa lämpötiloissa, se toimii eristävänä esteenä ja estää molekyylien tunkeutumisen. Samanaikaisesti, jos hitsattavien pintojen tasaisuus on huono (karheus ylittää 0,1 mm), todellinen kosketuspinta-ala on huomattavasti pienempi kuin nimellispinta, mikä johtaa mikroskooppisiin onteloihin ei--kosketusalueilla.
Käytännön ratkaisut: viisi{0}}vaiheista optimointimenetelmää hitsausvirheiden poistamiseksi
LOF-ongelman ratkaisemiseksi yritysten ei pitäisi luottaa sokeasti kasvaviin parametreihin, vaan pikemminkin luoda tieteellinen, suljetun silmukan optimointijärjestelmä.
1. Tarkka lämpötilan hallinta: materiaalin luominen-erityinen "lämpötilamatriisi"
Eri materiaalien lämpötilaherkkyys vaihtelee suuresti. Diffuusiohitsauskonetta säädettäessä on suositeltavaa noudattaa näitä kvantifioituja vaiheittaisen optimoinnin standardeja:
| Sovellusskenaario | Suositeltu lämpötila Alue ($^\\circ$C) | Painealue (MPa) | Key Process Logic |
| Alumiinifolio Flex-virtakisko (0,1 mm x 50 kerrosta) | 480 - 540 | 5 - 8 | Keskity nopeaan lämpötilan nousuun hapettumisen minimoimiseksi. |
| Kuparifolio Flex-virtakisko (0,1 mm x 100 kerrosta) | 550 - 620 | 10 - 15 | Vaatii esilämmitysvaiheen sydämen tunkeutumisen varmistamiseksi. |
| Kupari-Alumiinin erilainen liitos | 500 - 580 | 8 - 12 | Säädä tiukasti aikaa hauraiden metallien välisten yhdisteiden muodostumisen estämiseksi. |
2. Paineenhallinta: molekyylikontaktin fyysinen edellytys
Painetta ei käytetä vain työkappaleiden kiinnittämiseen, vaan mikä tärkeintä, mikroskooppisen plastisen muodonmuutoksen aikaansaamiseen, mikä varmistaa pintojen välisen tiiviin kosketuksen. Jos paikallinen LOF esiintyy, muottien (muottien) yhdensuuntaisuus on tarkistettava. On suositeltavaa käyttää paine-herkkää kalvoa paineen jakautumisen testaamiseen, jotta varmistetaan, että koko tasopaineen vaihtelu on hallinnassa $\\pm 10 %$:n sisällä. Paineen nostaminen 12-15 MPa:iin voi parantaa merkittävästi riittämättömän pinnan tasaisuuden aiheuttamaa LOF-arvoa, mutta on huolehdittava siitä, että työkappaleen reunoilla ei synny liiallista puristusmuodonmuutosta.
3. Pinnan puhdistus: syväpuhdistusprosessit yksinkertaisen pyyhkimisen lisäksi
Suuria-energianvarastointikiskoja varten pelkkä alkoholipyyhintä ei ehkä riitä poistamaan syvälle-jäänyt öljy ja rasva. Yli 10 nm paksujen oksidikerrosten poistamiseksi suositellaan happopeittauksen tai plasmapuhdistuksen käyttöönottoa. Kokeelliset tiedot osoittavat, että syväpuhdistetut työkappaleet voivat saavuttaa yli 20 % leikkauslujuuden kasvun samoilla hitsausparametreilla.
Kohdennettuja tapaustutkimuksia: Eriytetyt sovellukset uusilla energia- ja sähköteollisuudella
1. Alumiinifolio Flex-virtakiskot sähköautojen akuille: matala-paine, nopea-hitsausstrategia
EV-akkumoduuleissa alumiinifolio on erittäin herkkä hapettumiselle ja sillä on alhainen sulamispiste. Avain LOF:n ratkaisemiseen on nopeus. Lisäämällä hitsauskoneen tehovasteen nopeutta diffuusioprosessi saatetaan päätökseen ennen kuin oksidikalvo paksuuntuu merkittävästi. Tyypillisesti käytetään alhaisemman paineen (5-7 MPa) strategiaa yhdistettynä erittäin lyhyeen aikaan (5-15 sekuntia).
2. Korkeajännitteiset kuparivirtakiskot: korkea-paine, vakio-lämpötilastrategia
Virtakiskot ovat paksuja ja haihduttavat lämpöä nopeasti. Avain LOF:n ratkaisemiseen on tunkeutuminen. Kaksi-vaiheista lämmitystilaa suositellaan: esilämmitä ensin pienemmällä teholla $300^\\circ$C:een ja pidä painettuna 20 sekuntia sisäisen ja ulkoisen lämpötilaeron minimoimiseksi. Nosta sitten nopeasti hitsauslämpötilaan yhdistettynä 15 MPa korkeaan paineeseen pitoajan aikana varmistaaksesi jokaisen kuparifoliokerroksen täydellisen sulamisen.
Osto- ja valintaneuvoja: kuinka valita luotettava diffuusiohitsauskone
Diffuusiohitsauskonetta valitessaan tai ostaessaan käyttäjien tulee keskittyä seuraaviin teknisiin indikaattoreihin LOF-riskin vähentämiseksi laitteiston näkökulmasta:
- Ohjausjärjestelmän suljetun-silmukan valvonta: Onko laitteessa reaaliaikaista-paineen-siirtymän valvontaa? Kyky tallentaa reaaliaikainen-puristusmäärä hitsauksen aikana on ratkaiseva indikaattori hitsin tunkeutumisen arvioinnissa.
- Lämmityksen tasaisuus: Kysy induktiokäämin tai vastuslämmityslevyn lämpötilajakaumasta. Korkealaatuisen-koneen tulee varmistaa, että lämpötilaero työpinnalla on $\\pm 5^\\circ$C.
- Ei--tyhjiö hapettumisenesto-teknologia: Tutki, tarjoaako laitteisto paikallisen suojakaasun suojauksen vai erikoistuneita paineistettuja hapettumisenestorakenteita. Tämä on elintärkeää LOF-ongelmien ratkaisemiseksi alumiiniseoshitsauksessa ilmaympäristössä.
Johtopäätös
Diffuusiohitsauksen fuusion puutteen ratkaiseminen on pohjimmiltaan kysymys lämpötilan, paineen, ajan ja pinnan laadun tarkasta tasapainottamisesta. Luomalla materiaalikohtaisen-lämpötilamatriisin, optimoimalla suuttimen yhdensuuntaisuuden ja ottamalla käyttöön syvän pintapuhdistuksen yritykset voivat tehokkaasti eliminoida hitsausvaarat ja parantaa tuotteidensa kilpailukykyä uusilla energia- ja sähkömarkkinoilla. Kun valitset laitteita, aseta etusijalle mallit, joissa on tietojen seuranta ja korkea-tarkka lämpötilansäätö, sillä tämä luo vankan perustan tulevalle automatisoidulle tuotannollesi.