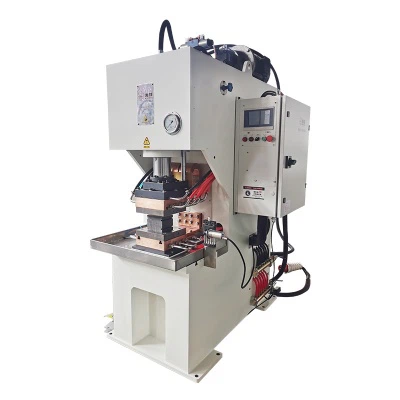
Johdanto: Teollinen estetiikka hitsauskohdassa
0,3 mm:n kupari-alumiinikomposiittilevyillä uusissa energiaajoneuvojen akkumoduuleissa,keskitaajuinen pistehitsauskones täydellinen 800 hitsauskohtaa ±1,5 % virran tarkkuudella; Älykellon titaaniseoksesta valmistettujen hihnojen tarkkuushitsauksessa sulan kimpun asennon poikkeaman hallinta 0,05 mm:iin määrittelee valmistusstandardit uudelleen. Näitä mikroskooppisen maailman laatuihmeitä tukee järjestelmällinen keskitaajuisen pistehitsauslaitteen tarkkuusohjaustekniikka. Tämä artikkeli paljastaa yhdeksän ytimen ohjausmitat hitsauksen laadun varmistamiseksi.
I. Polku täsmälliseen energianhallintaan
Invertterin kultainen taajuusalue
- 1000-4000 Hz invertteritaajuuden valinta keskitaajuisille pistehitsaajille vaikuttaa suoraan lämmönsyötön tehokkuuteen:
- Ohutlevyhitsaus (<1mm) recommends above 2000Hz to reduce heat conduction loss.
- Thick sheet welding (>3mm) valitsee 800-1500 Hz tunkeutumissyvyyden varmistamiseksi.
- Ilmailu- ja avaruusalan yrityksen testitulokset osoittavat: 2 mm:n titaaniseoslevyllä kimpun halkaisija 1500 Hz:llä oli 18 % suurempi kuin 1 000 Hz:llä, ja leikkauslujuus kasvoi 23 %.
Moni{0}}pulssiohjelmoinnin prosessiviisaus
- Edistynytkeskitaajuinen pistehitsauskones tukemalla 8-vaiheista energiaohjelmointia voidaan saavuttaa:
- Esilämmitysvaihe: Poista pinnan oksidikalvo (60 % virtaa × 5 ms)
- Päähitsausvaihe: Muotoile vakaa nugget (100 % virta × 12 ms)
- Karkaisuvaihe: Paranna mikrorakennetta (30 % virta × 8 ms)
- Moni{0}}pulssiprosessin soveltamisen jälkeen auton istuimen liukukappaleiden valmistaja pidensi hitsauspisteiden väsymisikää 100 000:sta 350 000 jaksoon.
Reaaliaikainen-dynaaminen vastuksen kompensointi
- Älykäskeskitaajuinen pistehitsauskones tarkkailee dynaamisia vastuskäyriä reaaliajassa{0}}1 kHz:n näytteenottotaajuudella:
- Kompensoi automaattisesti 20-30 % virran heikkenemistä hitsattaessa galvanoituja levyjä.
- Laukaise puhdistuspulssit (200 % virta × 2ms) öljyisille työkappaleille.
- Tämän toiminnon käyttöönoton jälkeen kodinkoneyritys alensi galvanoidun levyn hitsauksen vikaasteen 3,2 prosentista 0,15 prosenttiin.
II. Mekaanisen järjestelmän vakaus
4. Tieteellinen järjestelmä elektrodien hallintaan
- Elektrodin tila vaikuttaa suoraan keskitaajuisen pistehitsauslaitteen tehokkuuteen:
- On vaihdettava, jos halkaisijan kuluminen ylittää 10 % (havaittu 3D-profiilimittarilla).
- Säilytä pinnan karheus alle Ra0,8 μm (kiillota 5 000 hitsin välein).
- Harjoituksia uudesta energiaakkuyrityksestä: Elektrodin käyttöiän ennustemallin luominen, joka ohjaa vaihtojakson virhettä ±50 hitsin sisällä.
Mikro-paineenhallinnan tarkkuus
- Servo{0}}keskitaajuiset pistehitsaajat voivat saavuttaa:
- Paineistusnopeus portaattomasti säädettävissä välillä 0-300mm/s.
- Paineen vaihtelu Pienempi tai yhtä suuri kuin ±1,5 % (verrattuna ±5 prosenttiin tavallisissa pneumaattisissa järjestelmissä).
- Optimoimalla painekäyrän tarkkuuselektroniikkayritys vähensi mikro{0}}liittimien hitsausmuodonmuutoksia 0,12 mm:stä 0,03 mm:iin.
Jäähdytysjärjestelmän tehokkuus
- Vesijäähdytysjärjestelmän on täytettävä:
- Tuloveden lämpötila 20-30 astetta (vakiolämpötilalaitteella varustettu).
- Virtauksen vaihtelu Vähemmän tai yhtä suuri kuin ±5 % (asenna digitaalinen virtausmittari).
- Oppitunti metallinjalostustehtaalta: 5 asteen nousu jäähdytysveden lämpötilassa aiheutti hitsausroiskeiden nousun 0,8 %:sta 4,7 %:iin.
III. Laadunvalvonnan digitaalinen kehittäminen
7. Hitsausparametrien jäljitettävyyden hallinta
- Uuden sukupolven keskitaajuisten pistehitsauslaitteiden ominaisuus:
- Paikallinen tallennus 100 000 prosessiparametrisarjaa.
- Reaaliaikainen{0}}hitsausaaltomuotojen vertailu (toleranssialueen hälytystoiminto).
- Parametrien jäljitysjärjestelmän avulla autonosien toimittaja lyhensi asiakkaiden valitusten käsittelyaikaa 72 tunnista 1,5 tuntiin.
Tuhoamattoman testauksen teknologian integrointi-
- Online-valvontajärjestelmät voivat samanaikaisesti hankkia:
- Ultraäänivirheiden havaitsemistiedot (0,1 mm:n resoluutio).
- Infrapunalämpökuvauskartat (0,5 asteen lämpötilaeron herkkyys).
- Monimuotoisen{0}}ilmaisun käyttöönoton jälkeen sotilasyritys lisäsi viallisten prosessituotteiden sieppausastetta 85 prosentista 99 prosenttiin.
Ennakoiva ylläpito Big Data -analyysin avulla
- Laadun ennustemallin luominen vaatii keräämisen:
- 24-ulotteiset ominaistiedot hitsauskohtaa kohti.
- 3000+ valvontapistettä laitteiden tilaparametreille.
- Koneoppimisalgoritmeja käyttämällä kodinkoneiden jättiläinen ennustaa elektrodien vaurioitumisen 48 tuntia etukäteen välttäen 2 miljoonan RMB:n/vuosi laadun heikkenemisen.
IV. Prosessin läpimurtoja materiaalien mukauttamisessa
Erikoismateriaalien hitsausparametrimatriisi:
| Materiaalien yhdistelmä | Virta (kA) | Aika (ms) | Paine (kN) |
|---|---|---|---|
| 0,8 Al + 1.2Cu | 14-16 | 18-22 | 3.2-3.8 |
| 2.0 Teräs + 3.0Al | 22-25 | 25-30 | 4.5-5.2 |
- Tämän matriisin levittämisen jälkeen tehoakkuyritys vähensi napojen hitsauslujuuden keskihajonnan ±15 %:sta ±3 %:iin.
Tarkka vaste pintakäsittelyyn
- Galvanoitu levy: Lisää virtaa 15 % ja pidennä aikaa 10 %.
- Öljytty teräslevy: Aseta 2 ms:n esipaine{1}}poistoaika.
- Pintaesikäsittelyllä{0}}teräshuonekaluyritys saavutti 82 %:n vähennyksen roiskeiden määrässä hitsattaessa 0,5 mm:n galvanoitua levyä.
【Johtopäätös: Laadunvalvonnan systemaattinen vallankumous】
Kun uusi energiaajoneuvoyritys käyttää akeskitaajuinen pistehitsauskone128 täydellistä hitsauspistettä akkumoduuliin 1,2 sekunnissa, ja kun älykellon valmistaja saavuttaa 10 μm:n hitsaustarkkuuden titaaniseoskomponenteille, näitä laatuihmeitä tukee parametrien ohjauksen, mekaanisen tarkkuuden ja älykkään valvonnan koordinoitu kehitys. Keskitaajuisten pistehitsaajien laadunvalvonta on kehittynyt yksittäisten prosessiparametrien säätämisestä järjestelmäsuunnitteluprojektiksi, joka kattaa laitteiden tilan, materiaalin ominaisuudet ja ympäristötekijät. Ne yritykset, jotka hallitsevat nämä yhdeksän kultaista sääntöä, ovat käytännössä saaneet laatupassin tarkkuusvalmistuksen aikakaudelle.