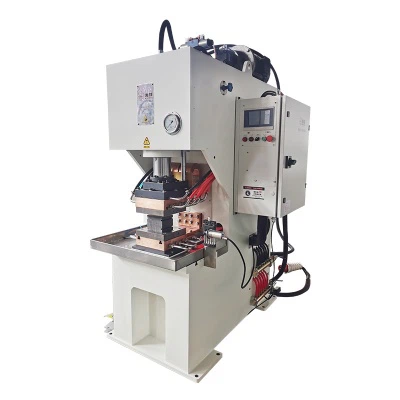
Nykyaikaisessa tuotantoympäristössä-autojen kori-valkoinen (BIW), New Energy Vehicle (NEV) -akkukotelot, huippuluokan laitekotelot-ja ilmailurakenteet-Resistance Spot Welding (RSW) on edelleen kulmakiviprosessi. Tuotantopäälliköt kohtaavat kuitenkin usein turhauttavan paradoksin: paine-, virta- ja ajoitusparametrien perusteellisesta optimoinnista huolimatta hitsin laatu vaihtelee edelleen. Yleisiä ongelmia, kuten epäyhtenäiset kimpaleiden halkaisijat, liiallinen irtoaminen (roiskeet) ja toistuvat kylmät hitsit tai "puhallus-läpiviennit" korkean-teräksen kohdalla, jatkuvat.
Vaikka työmaan henkilökunta syyttää usein pinnan epäpuhtauksia tai kiinnityspoikkeamia, epävakauden perimmäinen syy on yleensä laitteen "mustassa laatikossa": hitsausvirtalähteessä. Nykyaikaisessa pistehitsauskoneessa virtalähteen valinta tarkoittaa tehokkaasti virran lähtötilan valintaa. Tämä opas tutkii perustavanlaatuisia eroja keskitaajuisten tasavirtajärjestelmien (MFDC) ja perinteisten vaihtoehtoisten virtajärjestelmien (AC) välillä auttaakseen sinua tekemään tietoon perustuvia hankintapäätöksiä.


Ydinfysiikka: Miksi nykyinen aaltomuoto on hitsin laadun "elinlinja".
Ymmärtääksemme, miksi virtalähdetyypit sanelevat tuloksia, meidän on tarkasteltava uudelleen vastushitsauksen peruslakia, Joulen lakia:
Q = I² × R × t
Tässä yhtälössä Q edustaa syntyvää lämpöä, I on hitsausvirta, R on piirin kokonaisvastus (mukaan lukien kosketusresistanssi) ja on virran kesto.
Matemaattisesti virta I vaikuttaa lämmöntuontiin neliönsä verran. Tämän seurauksena jopa pienikin vaihtelu tai latenssi virran aaltomuodossa vahvistuu geometrisesti lopullisessa kimpalemuodostuksessa. Jos virta on epävakaa, lämmöntuonnista tulee arvaamaton riippumatta siitä, kuinka tarkka elektrodin paine on. Tämä on fyysinen perusta MFDC-virtalähteiden ylivoimaiselle paremmuudelle perinteisiin vaihtovirtayksiköihin verrattuna.
Aaltomuodon erot: jatkuvuus vs. katkonaisuus
50/60 Hz AC-lähdön luonnolliset puutteet
Perinteiset AC-pistehitsaajat luottavat tavalliseen siniaaltoon. Tämä aaltomuoto kokee "nolla-risteyksen" 100-120 kertaa sekunnissa. Joka kerta kun virta kulkee nollan läpi, energian syöttö pysähtyy tehokkaasti. Tämä ajoittainen lämmitys johtaa:
- Lämpöhäviö ja vaihtelu:Hitsausvyöhykkeen metalli käy läpi lyhyitä jäähtymisvaiheita jokaisessa nolla{0}}risteyksessä, mikä johtaa epäjatkuvaan kimpaleen kasvuun ja mahdollisesti karkeisiin raerakenteisiin.
- Suuri huippuvirranpaine:Energiahäviön kompensoimiseksi nolla{0}}risteyksissä AC-hitsaajien on tuotettava korkeampia huippuvirtoja. Nämä voimakkaat pulssit ovat ensisijainen poistumissyy, erityisesti pinnoitetuissa teräksissä (kuten galvanoiduissa levyissä), mikä vahingoittaa pinnan viimeistelyä ja nopeuttaa elektrodien kulumista.
MFDC-lähdön vakauden etu
MFDC-hitsaajat käyttävät invertteritekniikkaa tasasuuntaamaan kolmi-vaiheisen vaihtovirran suurtaajuiseksi-virraksi (1 000 Hz - 4 000 Hz), joka sitten muunnetaan ja tasasuunnataan tasaiseksi tasavirraksi. Keskeisiä etuja ovat:
- Jatkuva energiansyöttö:DC-lähtö on lähes tasainen viiva, jossa ei ole nolla{0}}risteyksiä. Lämpö kerääntyy tasaisesti hitsausalueelle. Tiedot osoittavat, että MFDC-lämpötehokkuus on noin 20 % korkeampi kuin AC identtisissä olosuhteissa.
- Ultra-Low Ripple Factor:MFDC-järjestelmät ylläpitävät tyypillisesti virran aaltoilua alle 5 %:ssa. Tämä äärimmäinen vakaus mahdollistaa erittäin hallitun kimpun muodostumisen. Hitsattaessa 1,2 mm:n galvanoitua terästä, kimpaleen halkaisijan standardipoikkeama voidaan pitää ±0,15 mm:n sisällä verrattuna ±0,40 mm:iin AC-hitsaajien kohdalla.
Millisekunnin vastaus: Avain menestykseen edistyneillä materiaaleilla
Nykyaikaisessa valmistuksessa käytetään edistyneitä korkealujuisia{0}teräksiä (AHSS, kuten DP980, QP1180) ja alumiiniseoksia. Nämä materiaalit vaativat kirurgista tarkkuutta lämmönsyötössä.
Nopean nousuajan merkitys
Nopeus, jolla virta saavuttaa asetetun arvon (Rise Time), on kriittinen. MFDC-invertterivirtalähteet reagoivat noin 1 ms:ssa, kun taas AC-järjestelmät vaativat 10 ms - 20 ms. Nopea vaste mahdollistaa virran tunkeutumisen pintaoksideihin tai pinnoitteisiin välittömästi, mikä muodostaa vakaan johtavan reitin ja estää "kaarien muodostumisen" tai irtoamisen hitsin alussa.
Korkea-tarkkuus suljetun-silmukan palaute
Nykyaikaisissa MFDC-ohjaimissa on korkeat näytteenottotaajuudet, jotka tarkkailevat piirin resistanssin muutoksia reaaliajassa{0}}ja kompensoivat virran poikkeamat millisekuntien sisällä. Tämä "dynaaminen säätö" on välttämätön korkean -johtavuuden materiaaleille, kuten alumiinille. Automotive Tier-1 -toimittajat ovat raportoineet, että siirtyminen MFDC:hen korkealujien teräslinjojen osalta paransi CPK:ta (Process Capability Index) arvosta 0,88:sta 1,75:een, jolloin prosessi siirtyi "Six Sigma" -vakauden tilaan.
Taloudellinen vaikutus: Säästää muutakin kuin sähköä
Monet ostajat pelottavat MFDC-laitteiden korkeammat alkukustannukset. Omistuskustannusten (TCO) analyysi paljastaa kuitenkin ylivertaisen-pitkän aikavälin talouden.
Merkittäviä energiansäästöjä
Koska MFDC-muuntajat toimivat korkeilla taajuuksilla, magneettihäviö on minimaalinen ja yksiköt ovat 1/3 - 1/5 AC-muuntajien koosta.
- Tehokkuusvertailu:AC-hitsauskoneet toimivat 50-60 % teholla, kun taas MFDC-järjestelmät saavuttavat 85-90 %.
- Kustannusten alennus:20 hitsaajan tuotantolinjalla energiansäästö voi olla kymmeniä tuhansia dollareita vuodessa.
Kaksinkertaistaa elektrodin käyttöiän
Karkottaminen on elektrodien "tappaja". MFDC:n tasainen, keskittynyt lämpö vähentää lämpöeroosiota ja mekaanista kulumista elektrodien korkissa.
- Kentän tulokset:Galvanoidussa terässovelluksissa AC-hitsaajat vaativat tyypillisesti puikot 500-800 pisteen välein. MFDC:n avulla pukeutumisvälit voidaan pidentää 2 000–3 000 kohtaan, mikä vähentää merkittävästi kulutustarvikkeiden kustannuksia ja seisokkeja.
Digitalisaatio ja teollisuus 4.0 -integraatio
Älykkään valmistuksen aikakaudella hitsauskone ei ole enää itsenäinen työkalu vaan tiedonkeruusolmu.
Tietojen läpinäkyvyys ja jäljitettävyys
MFDC-ohjaimet voivat tallentaa virta-, jännite-, paine- ja energiakäyrät jokaiselle hitsille. Nämä tiedot välitetään Ethernetin kautta MES:iin (Manufacturing Execution Systems). Jos laatuongelmia ilmenee, johtajat voivat saada tarkan energiaprofiilin kyseiselle erälle, mikä eliminoi arvailun perussyyanalyysissä.
Älykäs parametrien tallennus
Nykyaikaiset järjestelmät tukevat satoja "hitsausaikatauluja". Eri materiaalipaksuuksien tai -tyyppien välillä vaihtaminen on yhden-kosketuksen toiminto, joka on elintärkeää korkean-sekoituksen, pienen-volyymin tuotannossa ja robottisoluissa.
Hankintaopas: Mikä pistehitsauskone sopii sinulle?
Skenaariot, joissa MFDC on pakollinen:
- Turvallisuus-Tärkeät autojen osat: BIW-rakenteet, törmäyspalkit ja akkukotelot.
- Herkät materiaalit: Alumiini, kupariseokset, ruostumaton teräs ja galvanoidut levyt.
- Korkea{0}}lujuus teräs (AHSS): Yli 590 MPa:n teräksille MFDC on ainoa vaihtoehto tasaiseen tunkeutumiseen.
- Automatisoidut robottilinjat: MFDC-muuntajien kevyt luonne parantaa robotin kiihtyvyyttä ja lyhentää sykliaikoja.
Skenaariot, joissa AC saattaa riittää:
- Yksinkertaiset rakenneosat: Matala{0}}hiiliteräsaidat tai peruskiinnikkeet.
- Matala-taajuuskorjaus: Huoltoliikkeet, joissa ei vaadita-turvallisuusluokan sertifiointia.
- Äärimmäiset budjettirajoitukset: Hitsattaessa yksinkertaista, paksua hiiliterästä pieninä määrinä.
Ammattimaiset "kultastandardit" valinnassa
Kun arvioidaan aPistehitsauskone, katso hintalappua pidemmälle ja tarkista nämä tekniset tiedot:
- Nykyinen ohjaustarkkuus:Korkean tason-laitteiden tarkkuus on ±1 %.
- Jäähdytysjärjestelmän suunnittelu:Varmista, että muuntaja- ja SCR-moduuleissa on erilliset jäähdytyspiirit, jotta estetään lämpökatkos korkean{0}}käyttöjakson aikana.
- Ohjelmiston intuitio:Tukeeko käyttöliittymä reaaliaikaista{0}}aaltomuotonäyttöä ja moni-kielitukea?
- Toimittajan tekninen asiantuntemus:Valitse toimittajat, jotka tarjoavat hitsattavuuden testauspalveluita ja joilla on todistettu kokemus auto- tai akkualalta.
Johtopäätös: Oikean virtalähteen valitseminen on ensimmäinen askel kohti vakautta
Vastushitsauksessa vakaus syntyy fyysisen prosessin absoluuttisesta hallinnasta. MFDC-tekniikka edustaa muutosta "kokeilu-ja-error"-parametrien virittämisestä "laitteiston-ohjautumiseen". Vaikka alkuinvestointi on suurempi, korkeamman tuoton, alhaisempien energialaskujen ja datalähtöisen laadunvalvonnan tuoma sijoitetun pääoman tuotto{5}} tekee siitä lopullisen valinnan kilpailukykyiseen valmistukseen.
Ennen kuin käytät enemmän aikaa parametrien säätämiseen epävakaiden hitsien korjaamiseen, kysy itseltäsi: Onko virtalähteeni oikea työhön?