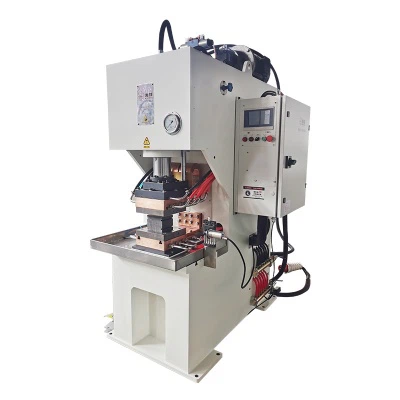
Mutterin projektiohitsaus on yleinen sovellusMFDC-pistehitsauskoneja sitä käytetään laajalti autojen osissa, rakennuskoneissa, ohutlevykokoonpanoissa, laitekomponenteissa ja sähkökaappien tuotannossa. Se on tehokas, toistettava ja sopii suurien-volyymien valmistukseen, varsinkin kun hitsausmutterit tai -pultit on liitettävä metallilevyihin.
Varsinaisessa tuotannossa monet tehtaat kohtaavat kuitenkin kaksi toistuvaa ongelmaa:mutterin hitsin irrotusjahitsaushalkeamia tai voimakkaita roiskeita. Hitsauksen irtoaminen voi johtaa epäonnistuneisiin vääntömomenttitesteihin, löystyneisiin muttereihin, kokoonpanoongelmiin ja osien hylkäämiseen. Halkeilu tai roiske voi saastuttaa kierteet, vahingoittaa levyn pintaa, lyhentää elektrodin käyttöikää ja hidastaa tuotantoa.
Näitä ongelmia ei yleensä voida ratkaista yksinkertaisesti lisäämällä virtaa tai lisäämällä painetta. Mutterin projektiohitsaus riippuu hitsausvirran, hitsausajan, elektrodin voiman, projektiorakenteen, levyn kunnon, elektrodin kunnon, kiinnittimen tarkkuuden ja jäähdytystehon välisestä tasapainosta.
Tämä opas selittää yleiset syyt hitsin irtoamiseen ja halkeilemiseen mutterihitsauksessa, kuinka ne ratkaistaan ja mitä ostajien tulee tarkistaa valitessaanMFDC-pistehitsauskone, vastushitsauskone, tairäätälöity hitsausautomaatiojärjestelmä mutterihitsausprojekteihin.

Mikä on mutterin projektiohitsaus?
1. Mutterin projektiohitsauksen perusperiaate
Mutterin projektiohitsaus on eräänlainen vastushitsaus. Hitsauksen aikana mutterin ulkonemat koskettavat metallilevyä. Kun virta kulkee kosketusalueen läpi, projektiopisteissä syntyy vastuslämpöä. Elektrodivoiman vaikutuksesta ulokkeet romahtavat ja muodostavat hitsausliitoksen levyn kanssa.
Toisin kuin perinteinen pistehitsaus, projektiohitsaus keskittää lämmön suunniteltuihin projektiopisteisiin. Tämä tekee hitsausasennosta helpommin hallittavan ja tekee prosessista sopivan muttereille, pulteille ja muille kiinnikkeille.
Tärkeintä ei ole ylikuumentaa koko mutteria ja levyä. Tavoitteena on tuottaa tarpeeksi lämpöä ulokkeisiin, antaa niiden luhistua kunnolla ja muodostaa vahva liitos ilman liiallista roiskeita tai muodonmuutoksia.
2. Miksi MFDC-pistehitsauskone sopii mutterihitsaukseen?
AnMFDC-pistehitsauskonekäyttää keskitaajuista{0}}virtalähdettä. Perinteisiin AC-hitsauslaitteisiin verrattuna se tarjoaa yleensä vakaamman virran, nopeamman vasteen ja paremman virranhallinnan.
Mutterin projektiohitsauksessa tämä on tärkeää, koska hitsin laatu on erittäin herkkä virran stabiiliudelle, elektrodivoimalle ja ajoitukselle. Vakaa MFDC-järjestelmä voi auttaa vähentämään virran vaihtelua ja parantamaan hitsin yhtenäisyyttä erätuotannossa.
Ajoneuvojen osien, ohutlevyosien ja sähkökokoonpanojen osalta mutterin projektiohitsaus vaatii usein vakaata hitsauslujuutta, puhtaita kierteitä, rajoitettua roiskeita, kontrolloitua sisennystä ja toistettavia tuotantosyklejä. MFDC-pistehitsauskone yhdistettynä oikeanlaiseen säätimeen, elektrodiin, kiinnittimeen, jäähdytysjärjestelmään ja mutterinsyöttölaitteeseen sopii hyvin tämäntyyppiseen tuotantoon.
Yleisiä laatuongelmia mutterihitsauksessa
1.Hitsien irrotus
Hitsien irtoaminen on yksi yleisimmistä mutteriprojektiohitsauksen ongelmista. Mutteri saattaa näyttää olevan hitsattu levyyn, mutta se irtoaa vetotestin, vääntömomentin testauksen tai lopullisen asennuksen aikana.
Tämä tarkoittaa yleensä sitä, että ulokkeet eivät muodostaneet vahvaa hitsauskimpaletta tai ne eivät kiinnittyneet kunnolla peltiin. Tuotannossa tämä ongelma on riskialtis, koska pinta saattaa näyttää hyväksyttävältä, kun todellinen hitsauslujuus on liian alhainen.
Jos ensimmäistä-kappaleen tarkastusta tai säännöllistä näytteenottoa ei suoriteta, heikot osat voivat siirtyä seuraavaan kokoamisprosessiin.
2. Halkeilu, halkeilu tai voimakas roiske
Halkeilu tai halkeaminen ilmenee yleensä liiallisista kipinöistä, metalliroiskeista, palaneista levypinnoista, roiskeista mutterin kierteen sisällä tai voimakkaana projektion romahtamisena. Joissakin tapauksissa levy voi palaa paikallisesti läpi tai mutteri voi vääntyä.
Raskas roiske vaikuttaa enemmän kuin ulkonäköön. Se voi vaurioittaa kierrettä, heikentää kokoonpanon laatua, lisätä elektrodien kulumista ja tehdä hitsausprosessista vähemmän vakaata ajan myötä.
3. Kylmähitsaus tai heikko liimaus
Kylmähitsaus tarkoittaa, että osassa on hitsausjälje, mutta sisäinen sidos ei ole tarpeeksi vahva. Se ei välttämättä vaurioidu heti, mutta se voi epäonnistua tärinän, kiristyksen tai pitkäaikaisen{1}}käytön aikana.
Kylmät hitsit johtuvat usein riittämättömästä lämmöstä, sopimattomasta elektrodivoimasta, pinnan kontaminaatiosta, puikkojen kulumisesta tai epäyhtenäisistä mutterin ulkonemista.
4. Kierteen kontaminaatio tai mutterin muodonmuutos
Jos mutterin kierteeseen pääsee roiskeita, pultti ei ehkä koota tasaisesti. Jos hitsausaika on liian pitkä tai elektrodin voima ei ole sopiva, mutterin runko voi myös vääntyä.
Tuotantoosien kierteiden laatu tulee tarkastaa hitsauksen jälkeen, erityisesti silloin, kun hitsattuja muttereita käytetään autoissa, koneissa tai rakenneosissa.
Tärkeimmät syyt hitsin irtoamiseen mutteriprojektiohitsauksessa
1. Hitsausvirta on liian alhainen
Hitsausvirta on vastushitsauksen päälämmönlähde. Jos virta on liian pieni, ulokkeet eivät voi lämmetä ja painua kunnolla kokoon, eikä hitsauskimpale välttämättä muodostu.
Tässä tapauksessa pelkkä hitsausajan pidentäminen ei välttämättä ratkaise ongelmaa. Virta, aika ja elektrodivoima on säädettävä yhdessä mutterin koon, levyn paksuuden, materiaalityypin ja pinnan pinnoitteen perusteella.
2. Hitsausaika on liian lyhyt
Jos hitsausaika on liian lyhyt, ulokkeet voivat alkaa lämmetä, mutta pysähtyvät ennen kuin vakaa sidos muodostuu. Tämä aiheuttaa usein heikon sidoksen tai hitsin irtoamisen.
Tämä ongelma ilmenee todennäköisemmin hitsattaessa paksumpia levyjä, suurempia muttereita tai pinnoitettuja materiaaleja, kuten galvanoitua terästä.
Hitsausaikaa ei kuitenkaan pidä pidentää sokeasti. Liian pitkä hitsausaika voi aiheuttaa ylikuumenemista, roiskeita, mutterin muodonmuutoksia tai levyvaurioita.
3. Elektrodin voima on liian korkea tai liian pieni
Elektrodivoimalla on suora vaikutus projektiohitsauksen laatuun. Jos voima on liian pieni, kosketusvastus muuttuu epävakaaksi ja voi tapahtua paikallista ylikuumenemista, mikä aiheuttaa roiskeita tai halkeamia. Jos voima on liian suuri, virrantiheys voi laskea, lämmöntuotanto voi vähentyä ja hitsauskimpale voi tulla liian pieneksi.
Tämä tarkoittaa, että projektiohitsaus ei ole prosessi, jossa "enemmän painetta on aina parempi". Oikean voiman tulee mahdollistaa mutterin ulokkeiden vakaa kosketus, lämpeneminen kunnolla ja kokoon painuminen kontrolloiduissa olosuhteissa.
4. Mutterin projektion koko tai muoto on epäjohdonmukainen
Mutterissa olevat ulokkeet ovat avainpisteitä, joissa lämpö keskittyy. Jos ulokkeet ovat liian pieniä, puuttuvat, epätasaiset, vaurioituneet tai korkeudeltaan epäyhtenäiset, lämmön jakautuminen muuttuu epävakaaksi.
Tässä tapauksessa hitsin irtoaminen ei saa johtua pelkästään hitsauskoneesta. Se voi johtua epävakaasta mutterin laadusta.
Ennen massatuotantoa mutterin ulkoneman korkeus, lukumäärä, muoto ja konsistenssi tulee tarkistaa.
5. Öljy, oksidi tai pinnoite vaikuttaa kosketuspintaan
Öljy, ruoste, oksidikerrokset, leimausvoiteluaine, paksut pinnoitteet tai epävakaat galvanoidut kerrokset voivat vaikuttaa kosketusvastukseen ja lämmönsiirtoon.
Jos pinnan kunto vaihtelee erästä toiseen, samat hitsausparametrit voivat tuottaa erilaisia tuloksia. Tästä syystä materiaalin puhdistus, sisääntuleva tarkastus ja pinnan kunnon valvonta ovat tärkeitä mutteriprojektiohitsauksessa.
6. Huono kiinnikkeen asento tai mutterin kohdistusvirhe
Jos mutteri ei ole keskitetty, kohdistustappi on kulunut, levyn reiän asento on epätarkka tai kiinnitys ei kiinnitä osaa kunnolla, ulkonemat eivät ehkä kosketa levyä tasaisesti.
Tämän seurauksena jotkut ulkonemat voivat hitsata hyvin, kun taas toiset eivät kiinnity. Tämä voi johtaa hitsin irtoamiseen, huonoihin vääntömomenttituloksiin tai epävakaaseen hitsin lujuuteen.
Automatisoidussa mutterin projektiohitsauksessa kohdistustappi, mutterin syöttöjärjestelmä, kiinnitysviitta ja tunnistusanturit tulee tarkistaa säännöllisesti.
Halkeilun, halkeilun ja roiskeiden pääasialliset syyt
1. Hitsausvirta on liian korkea
Liiallinen hitsausvirta on yleinen syy räjähtämiseen ja voimakkaisiin roiskeisiin. Ulokkeet kuumenevat liian nopeasti ja sulaa metallia saattaa irrota ennen kuin liitos stabiloituu.
Jos hitsauskipinä on liian suuri, ääni on terävä, levy on palanut tai mutterin kierteessä on roiskeita, virta-asetus on tarkistettava ensin.
2. Puristusaika on liian lyhyt
Puristusaika on aika elektrodin kosketuksen ja virran välillä. Jos virta alkaa ennen kuin mutteri ja levy on kiristetty kokonaan, kosketintila on epävakaa ja paikallista ylikuumenemista voi tapahtua.
Tämä johtaa usein halkeamiseen, varsinkin kun levy ei ole tasainen, kiinnitys on hidas sulkeutuva tai pneumaattinen järjestelmä ei ole vakaa.
3. Huono seuranta-projektion romahtamisen aikana
Mutterin projektiohitsauksen aikana ulokkeet putoavat kuumentuessaan. Hitsauspään on säilytettävä paine tämän romahtamisen aikana. Jos kone reagoi huonosti-seurantaan, sulaa metallia saattaa irrota liitosalueelta aiheuttaen roiskeita.
Tämä on yksi syy, miksi vanhemmat koneet tai hitaat pneumaattiset järjestelmät voivat tuottaa epävakaita hitsejä mutteriprojektiohitsauksen aikana.
4. Huono jäähdytys aiheuttaa elektrodin ylikuumenemisen
Jatkuvassa tuotannossa elektrodin lämpötila nousee, jos jäähdytysjärjestelmä on heikko, tukossa tai epävakaa. Kun elektrodi kuumenee liian kuumaksi, kosketusolosuhteet muuttuvat, elektrodien kuluminen lisääntyy ja hitsin laatu heikkenee.
Jäähdytys ei ole vain apuominaisuus. Se on keskeinen osa MFDC-pistehitsauskoneen vakaata toimintaa.
5. Elektrodin kuluminen tai epätasainen elektrodipinta
Kulunut, likainen tai epätasainen elektrodipinta muuttaa virran jakautumista ja paineen jakautumista. Jos samat hitsausparametrit toimivat alussa hyvin, mutta roiskeet lisääntyvät tuotantojakson jälkeen, tulee elektrodin kunto ja jäähdytysjärjestelmä tarkistaa ennen hitsausparametrien muuttamista.
Kuinka ratkaista hitsin irtoaminen mutterin projektiohitsauksessa?
1. Rakenna vakaa virta-, aika- ja voimaikkuna
Hitsauksen irtoamista ei tule ratkaista muuttamalla vain yhtä parametria. Parempi tapa on tallentaa olemassa oleva hitsausvirta, hitsausaika, elektrodin voima, puristusaika, pitoaika ja elektrodin kunto ja säätää sitten prosessia vaiheittain.
Monissa mutterin projektiohitsaussovelluksissa käytetään usein "suurempaa virtaa, lyhyempää aikaa ja vakaata voimaa" -lähestymistapaa, mutta tarkan asetuksen täytyy riippua mutterin koosta, levyn paksuudesta, pinnoitteesta ja koneen kyvystä.
Galvanoidulle teräkselle voidaan harkita kaksinkertaista{0}}pulssihitsausta. Ensimmäinen pulssi auttaa valmistelemaan kosketusolosuhteita, ja toinen pulssi muodostaa päähitsin.
2.Tarkista mutterin projektion laatu ja levyn sovitus-
Jos hitsin irtoaminen jatkuu parametrien säätämisen jälkeen, itse mutteri tulee tarkistaa. Katso, ovatko projektiot täydellisiä, onko korkeus johdonmukainen ja onko vaurioita, hapettumista tai mittojen vaihtelua.
Myös levyn reikä, tasaisuus ja kontaktien kunto tulee tarkistaa. Jos mutterin ja levyn välissä on rako, hitsauksen vakautta on vaikea ylläpitää.
3.Poista öljy-, oksidi- ja pinnan epäpuhtaudet
Ennen hitsausta mutterissa ja levyssä ei saa olla öljyä, ruostetta, oksidikerroksia ja vieraita aineita. Galvanoidun tai pinnoitetun teräksen pinnoitusolosuhteiden tulee olla yhteensopiva valitun hitsausprosessin kanssa.
Jos kontaminaatio tulee leimausöljystä tai ruosteenestoöljystä, puhdistus- tai prosessinhallinta tulee lisätä ennen hitsausta.
4. Pue pukeutuminen tai vaihda kuluneet elektrodit
Elektrodien kuluminen muuttaa painetta ja virran jakautumista. Säännöllistä elektrodien pinnoitusaikataulua tulee käyttää sen sijaan, että odotettaisiin, kunnes hitsausvika tapahtuu.
Mutterin projektiohitsauksessa elektrodin pinta, kohdistustappi, jäähdytyskanava ja elektrodin kohdistus tulee tarkistaa yhdessä.
5. Paranna kiinnikkeen sijoittelua ja kiinnitystä
Jos mutteri siirtyy, levy liikkuu tai kiinnitys on epävakaa, ulkonemat eivät kuormiudu tasaisesti. Kohdistustappi tulee tarkistaa kulumisen varalta, kiinnitys kiristää ja osa tulee asettaa samaan asentoon joka kerta.
Suuremman-volyymin tuotantoa varten voidaan lisätä virheen-suojaus, kuten mutterin läsnäolon havaitseminen, suunnan tunnistus, reiän sijainnin tunnistus ja jälki-hitsauslangan tarkastus.
Kuinka ratkaista halkeilu, halkeilu ja roiskeet?
1.Vähennä liiallista virtaa luomatta kylmähitsausta
Jos hitsausprosessi tuottaa suuria kipinöitä, terävää ääntä, voimakasta roiskeita tai lankakontaminaatiota, virta voi olla liian suuri. Virtaa voidaan pienentää hieman säätämällä hitsausaikaa ja elektrodin voimaa hitsin lujuuden ylläpitämiseksi.
Älä vähennä virtaa liikaa, koska riittämätön lämpö voi aiheuttaa kylmiä hitsejä tai hitsien irtoamista.
2.Pidennä puristusaikaa ennen nykyistä virtausta
Toistuvissa roiskeongelmissa puristusajan pidentäminen voi auttaa varmistamaan, että mutteri, ulokkeet ja levy on kiristetty kokonaan ennen virran käynnistymistä.
Tämä on erityisen hyödyllistä, kun levy on epätasainen, kiinnike sulkeutuu hitaasti tai pneumaattinen vaste on epävakaa.
3.Tarkista elektrodin voima ja seuranta-vastaus
Jos elektrodin voima on liian pieni, kosketusresistanssi voi nousta liian suureksi, mikä aiheuttaa paikallista ylikuumenemista ja roiskeita. Tarkista ilmanpaine, sylinterin liike, hitsauspään vaste, ohjauskiskot ja paineanturit.
Projekteissa, joissa on tiukemmat laatuvaatimukset, servopaineen ohjaus voi tarjota paremman vasteen ja prosessin vakauden.
4.Tarkista jäähdytysveden virtaus ja elektrodin lämpötila
Jäähdytysongelmat ilmenevät usein, kun kone on ollut käynnissä jonkin aikaa. Tarkista veden virtaus, vedenpaine, veden lämpötila, tukkeutuneet kanavat ja elektrodin sisäinen jäähdytys.
Huono jäähdytys voi johtaa elektrodien nopeampaan kulumiseen, enemmän roiskeita, syvempään painaumiin ja epäyhtenäiseen hitsauslujuuteen.
5. Vähennä mutterin ja levyn välisiä rakoja
Suuret välit aiheuttavat epävakaan kosketuksen. Virta voi keskittyä vain yhteen tai kahteen projektioon, mikä johtaa halkeamiseen tai epätasaiseen kiinnittymiseen.
Kiinnikkeen tulee pitää mutteri ja levy tiukasti yhdessä. Kohdistustapin tulee myös ohjata mutteria tarkasti ja pitää se levyn reiän keskellä.
Käytännön vianmääritysprosessi tuotantolinjoille
Vaihe 1: Tarkkaile hitsausvirhettä
Jos ongelmana on hitsin irtoaminen, tarkista, onko lämpö riittämätön, paine sopimaton tai ulokkeet eivät muodostaneet oikeaa hitsiä. Jos ongelma on räjähdys tai roiskeet, tarkista, onko virta liian korkea, paine liian alhainen, puristusaika liian lyhyt tai jäähdytys on epänormaalia.
Hyödyllisiä havaintoja ovat kipinän koko, hitsausääni, kierteiden kontaminaatio, hitsin väri, painaumasyvyys, mutterin asento ja levyn muodonmuutos.
Vaihe 2: Tarkista mutteri ja levymateriaali
Vahvista mutterin koko, ulkoneman korkeus, projektionumero, arkin paksuus, pinnoite ja pinnan puhtaus. Monet hitsausongelmat, jotka näyttävät liittyvän koneeseen,{1}} johtuvat itse asiassa materiaalin vaihtelusta tai pinnan kontaminaatiosta.
Vaihe 3: Tarkista elektrodit, kiinnikkeet ja jäähdytys
Tarkista elektrodin pinta, kohdistustappi, kiinnittimen tiiviys ja jäähdytysvesi. Jos ongelma pahenee tuotantojakson jälkeen, elektrodien kuluminen ja jäähdytysteho tulee tarkistaa ensin.
Vaihe 4: Säädä hitsausparametrit huolellisesti
Kun olet varmistanut, että materiaali, elektrodit, kiinnikkeet ja jäähdytys ovat hyväksyttäviä, säädä virtaa, aikaa, voimaa, puristusaikaa ja pitoaikaa.
On parempi säätää yhtä suurta muuttujaa kerrallaan ja tallentaa tulos. Useiden parametrien muuttaminen kerralla tekee todellisen syyn tunnistamisen vaikeaksi.
Vaihe 5: Vahvista tulokset testaamalla, ei vain ulkoasulla
Mutterin projektiohitsausta ei pidä arvioida pelkästään ulkonäön perusteella. Vääntömomentin testausta, vetotestausta, kuoriutumistestausta, destruktiivista testausta ja kierteiden tarkastusta tulee käyttää hitsin laadun varmistamiseksi.
Autojen komponenttien ja kriittisten kokoonpanojen osalta ensimmäisen{0}}kappaleen hyväksynnän ja säännöllisen näytteenoton tulisi olla osa tuotantoprosessia.
Mitä tulee tarkistaa valittaessa MFDC-pistehitsauskonetta
1. Vakaa teho
Mutterin projektiohitsauksessa vakaa virran lähtö on välttämätöntä. Koneen tulee tukea jatkuvaa-virransäätöä ja vähentää tehonsyötön vaihtelun, materiaalin vaihtelun ja kosketusolosuhteiden muutosten vaikutusta.
Kun ostat apistehitsauskone, älä katso vain nimellistehoa. Tarkista myös ohjaimen vaste, parametrialue, tiedontallennuskyky ja hälytystoiminnot.
2. Luotettava voimanhallinta
Mutterin projektiohitsaus on erittäin herkkä elektrodin voimalle. Koneen tulee tarjota vakaa paine ja hyvä seuranta-projektion romahtamisen aikana.
Vaativilla tuotantolinjoilla voidaan katsoa servopaineen ohjauksen parantavan yhtenäisyyttä paineen, siirtymän tai prosessikäyrän valvonnan avulla.
3. Oikea elektrodi ja paikannusrakenne
Mutterin projektiohitsausjärjestelmä tarvitsee sopivat yläelektrodit, alaelektrodit, paikannusnastat ja eristyssuunnittelun. Kohdistustapin on asetettava mutteri tarkasti aiheuttamatta virtavuotoa, liiallista kulumista tai kohdistusvirhettä.
Erikokoisille muttereille elektrodin ja paikannusrakenteen tulee olla helppo vaihtaa tai säätää.
4.Jäähdytyskapasiteetti jatkuvaa tuotantoa varten
Jatkuvassa hitsauksessa jäähdytyksen on oltava riittävän vahvaa pitämään elektrodit, muuntajat ja johtavat komponentit vakaassa lämpötilassa.
Jos jäähdytysteho ei ole riittävä, kone voi hitsata alussa hyvin, mutta muuttua epävakaaksi jatkuvan käytön jälkeen.
5. Kaksois-pulssi- ja monivaiheinen-parametriohjaus
Galvanoidulle teräkselle, pinnoitetuille materiaaleille tai osille, joilla on tiukemmat roisketorjuntavaatimukset, kaksi{0}}pulssi- tai monivaiheinen{1}}hitsauksen ohjaus voi olla hyödyllinen.
Esilämmityspulssi voi parantaa kosketusolosuhteita, kun taas päähitsauspulssi muodostaa liitoksen. Ostajien tulee varmistaa, tukeeko ohjain monivaiheista-virtaa, puristusaikaa, pitoaikaa, reseptien tallennusta ja nopeaa parametrien vaihtoa.
6. Automation yhteensopivuus
Suuren-volyymin tuotantoa varten hitsausjärjestelmä saattaa tarvita automaattisen mutterin syöttöä, osien kohdistamista, mutterin läsnäolon havaitsemista,-hitsauksen jälkeistä tarkastusta, robottikäsittelyä tai MES-tietojen seurantaa.
Haifein tuotevalikoimaan kuuluvat vastushitsauskone, pistehitsauskone, hitsausautomaatio, tilauskoneet, hitsaustarvikkeet, ohjain, mutterikuljetin, vedenjäähdytin, muuntaja ja muut vastaavat järjestelmät, jotka liittyvät automatisoituun mutterin projektiohitsaukseen ja vastushitsauksen tuotantoon.
Mitä testejä tulisi tehdä ennen massatuotantoa?
1.Ensimmäinen-kappaleen hitsaustesti
Ennen erätuotantoa ensimmäisestä osasta tulee tarkistaa hitsin ulkonäkö, mutterin asento, kierteiden kunto ja perushitsauksen lujuus. Tuotantoa tulisi jatkaa vasta, kun ensimmäinen-kappaletulos on vahvistettu.
2. Veto- tai vääntömomentin testaus
Mutterin projektiohitsaus vaatii yleensä lujuuden todentamisen. Veto- tai vääntömomenttitestaus tulee suorittaa asiakkaan kokoonpanovaatimusten tai sisäisen laatustandardin mukaisesti.
3. Tuhoava testaus
Uuden tuotteen käyttöönoton tai parametrien muutosten aikana destruktiivinen testaus voi osoittaa, muodostivatko ulokkeet tehokkaan sidoksen levyn kanssa. Jos katkenneessa osassa on vähän kiinnittymistä projektioalueella, prosessissa on silti kylmähitsauksen riski.
4. Jatkuva hitsauksen vakaustesti
Älä hyväksy konetta vain yhden tai kahden näytteen perusteella. Pienen erän testiä suositellaan sen tarkistamiseksi, ovatko ensimmäiset ja myöhemmät kappaleet yhtenäisiä.
Keskity tämän testin aikana elektrodin lämpötilaan, roisketasoon, painaumamuutokseen, kierteen laatuun ja hitsin lujuuden vaihteluun.
Mitä tietoja sinun tulee antaa ennen tarjouksen pyytämistä?
1. Mutterin ja levyn tiedot
Ilmoita mutterin koko, projektionumero, projektion muoto, levymateriaali, levyn paksuus, pintakäsittely ja onko osa galvanoitu vai pinnoitettu. Piirustuksia ja oikeita näytteitä suositellaan.
2. Hitsauspaikan ja kokoonpanon vaatimukset
Ilmoita hitsin paikka, reiän koko, keskitysvaatimus, kierteen suojausvaatimus ja hyväksyttävät sisennykset tai pintamerkit. Nämä yksityiskohdat vaikuttavat elektrodiin, kohdistustappiin ja kiinnittimen suunnitteluun.
3. Laadun testausvaatimukset
Jos vetovoimaa, vääntömomenttia, kuoriutumista, tuhoavaa testiä, ulkonäköä tai kierteen tarkastusta koskevia vaatimuksia on, jaa ne tarjousvaiheessa. Tämä auttaa toimittajaa suunnittelemaan koneen ja prosessin todellisen laatutavoitteen perusteella.
4. Tuotantokapasiteetti ja automaatiotarpeet
Kerro toimittajalle tavoitetuotot tunnissa tai päivässä, onko osasta useita versioita, onko lastaus manuaalinen vai automaattinen ja tarvitaanko pähkinöiden syöttöä, robottikäsittelyä, näkötarkastusta tai MES-tietojen seurantaa.
Kuinka Haifei tukee mutteriprojektiohitsausprojekteja?
1.MFDC-pistehitsaus ja automatisoidut projektiohitsausratkaisut
Haifei tarjoaa vastushitsaus- ja automatisoituja hitsausratkaisuja nykyaikaiseen tuotantoon, mukaan lukien diffuusiohitsauskoneet, pistehitsauskoneet, saumahitsauskoneet ja automatisoidut hitsauslaitteet, joita käytetään uudessa energia-, voimalaitteissa ja autoteollisuudessa.
Mutterin projektiohitsauksessa Haifei voi arvioida mutterin koon, levyn paksuuden, pinnan kunnon, hitsin sijainnin ja tuotantotavoitteen ja suositella sitten sopivaa MFDC-pistehitsauskonetta, mutterin projektiohitsauskonetta tai räätälöityä hitsaustyöasemaa.
2. Näytteen hitsaus ja prosessin validointi
Ennen laitteiden tilaamista asiakkaat voivat toimittaa näytehitsaukseen mutterit, peltiosat, piirustukset ja testausvaatimukset. Tämä auttaa varmistamaan hitsin lujuuden, roisketason, kierteen kunnon, sisennyksen syvyyden ja tuotantosyklin ennen lopullisen koneen konfiguraation hyväksymistä.
3. Elektrodi-, kiinnitys-, jäähdytys- ja automaatiotuki
Mutterin projektiohitsauksen laatu ei riipu vain hitsauskoneesta, vaan myös elektrodeista, paikannustapeista, kiinnittimistä, jäähdytysvedestä, mutterinsyöttölaitteista ja tuotantolinjan integroinnista.
Haifei voi tarjota käytännön ehdotuksia elektrodirakenteesta, kiinnittimen sijoittelusta, jäähdytyssuunnittelusta ja automaation integroinnista todellisen työkappaleen perusteella.
FAQ
K: Mikä on yleisin syy hitsin irtoamiseen mutteriprojektiohitsauksessa?
V: Yleisiä syitä ovat alhainen hitsausvirta, sopimaton elektrodivoima, lyhyt hitsausaika, huono mutterin projisointilaatu, pintaöljy tai oksidi ja epätarkka kiinnittimen sijoittelu. Tarkista materiaali, elektrodit ja työkalut ennen parametrien säätämistä.
K: Onko hitsin halkeaminen aina liiallisen virran aiheuttama?
V: Liiallinen virta on yleinen syy, mutta se ei ole ainoa. Matala paine, lyhyt puristusaika, huono hitsauspään seuranta-, osien välit ja huono jäähdytys voivat myös aiheuttaa halkeamia ja roiskeita.
K: Miksi galvanoitu teräs aiheuttaa enemmän roiskeita mutterin projektiohitsauksen aikana?
V: Sinkkipinnoite vaikuttaa kosketusvastukseen ja lämmön jakautumiseen. Kuumennettaessa pinnoite voi myös lisätä roiskeita. Vakaa voimansäätö, oikeat elektrodit ja kaksinkertaiset -pulssihitsausparametrit voivat parantaa tulosta.
K: Sopiiko MFDC-pistehitsauskone mutterin projektiohitsaukseen?
V: Kyllä. MFDC-pistehitsauskone tarjoaa vakaan virtalähteen ja soveltuu mutteriprojektiohitsaukseen, projektiohitsaukseen ja metalliosien panoshitsaukseen. Koneen tehon, voimansäädön, elektrodirakenteen ja kiinnikkeen on vastattava todellista osaa.
K: Kuinka voin tarkistaa, onko mutterin hitsaus hyväksyttävä?
V: Älä luota vain ulkonäköön. Käytä vääntömomentin testausta, vetotestausta, destruktiivista testausta, kierteiden tarkastusta ja jatkuvia hitsaustestejä erityisesti autojen osien ja rakenneosien osalta.
K: Pitäisikö minun pyytää näytehitsausta ennen mutterin projektiohitsauskoneen ostamista?
V: Kyllä. Tarjoa oikeat mutterit, metallilevyosat, piirustukset ja testausstandardit. Näytehitsaus auttaa varmistamaan hitsin lujuuden, roiskeet, painumat, kierteiden kunnon ja syklin ennen koneen tilaamista.
Johtopäätös
Hitsauksen irtoaminen, halkeilu ja roiske mutteriprojektiohitsauksessa eivät yleensä johdu yhdestä ainoasta tekijästä. Irtoaminen liittyy usein riittämättömään lämpöön, sopimattomaan voimaan, epävakaaseen projektion laatuun, pinnan kontaminaatioon tai kiinnittimen huonoon sijoitukseen. Räjähtäminen ja roiskeet liittyvät usein liialliseen virtaan, alhaiseen voimaan, lyhyeen puristusaikaan, huonoon jäähdytykseen, huonoon-seurantaan tai osiin.
Pistehitsauskoneen valitseville ostajille avain ei ole vain koneen teho. Koneen on vastattava mutterin kokoa, levyn paksuutta, pintapinnoitetta, laatustandardia ja tuotantosykliä.
Mutterin projisointihitsaukseen sopivan MFDC-pistehitsauslaitteen tulee tarjota vakaa virran lähtö, luotettava voimansäätö, oikea elektrodi- ja paikannussuunnittelu, riittävä jäähdytys ja tarkistetut näytehitsaustulokset.
Jos kyseessä on mutterin hitsisauman irtoaminen, roiskeet, halkeaminen, kierteiden saastuminen tai epävakaa hitsin lujuus, voit lähettää Haifeille mutterin koon, levyn paksuuden, materiaalin pinnan, piirustukset, tuotantokapasiteetin ja testausvaatimukset. Haifei voi auttaa arvioimaan tuotantotarpeisiisi sopivan pistehitsauskoneen, mutteriprojektiohitsausjärjestelmän tai räätälöidyn hitsausautomaatiotyöaseman.
 Tietoja kirjoittajasta
Kathy|Haifei Welding Solutions -tekniikan myyjä
Kathy keskittyy vastushitsauskoneisiin, diffuusiohitsauslaitteisiin, kiskohitsausratkaisuihin ja räätälöityihin hitsausautomaatiojärjestelmiin. Hän työskentelee asiakkaiden kanssa uusien energia-, autokomponenttien, sähkökisko-, pienjännitesähkö-, laitteistovalmistus- ja metallien tarkkuusliitosprojekteissa.
Käytännön kokemuksella asiakasviestinnästä, näytehitsauksen koordinoinnista, laitteiden valinnasta ja projektivaatimusten analysoinnista Kathy jakaa sovellukseen{0}} kohdistettuja oivalluksia, jotka auttavat ostajia ymmärtämään paremmin hitsausprosessien valintaa, koneen konfigurointia ja räätälöityjä automaatioratkaisuja teolliseen tuotantoon.